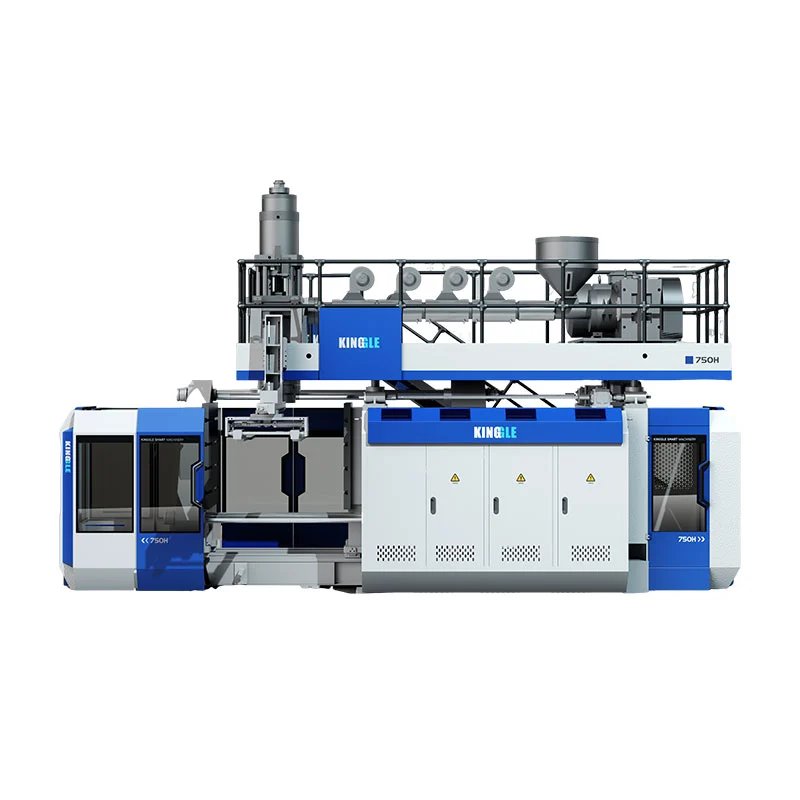
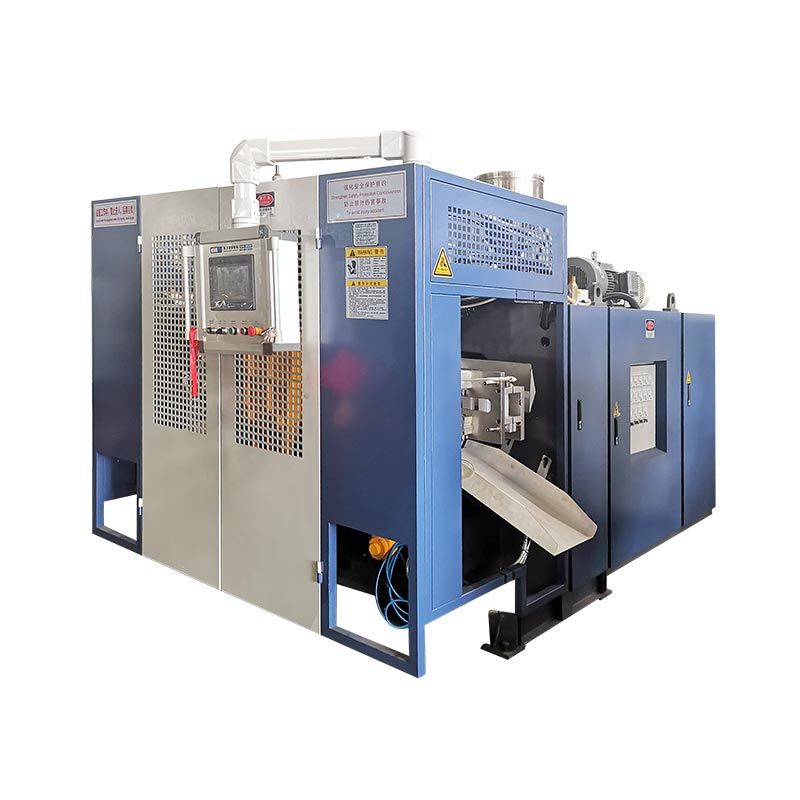
Υπολογίστε τον ρυθμό παραγωγής της μηχανής χύτευσης με εμφύσηση διαιρώντας το 3.600 με το διάστημα μεταξύ των γεγονότων εξόδου σε δευτερόλεπτα και στη συνέχεια πολλαπλασιάζοντας με τα εξαρτήματα που παράγονται σε κάθε συμβάν. Για να υπολογίσετε τα καλά εξαρτήματα ανά βάρδια, εφαρμόστε τη μετρούμενη απόδοση ποιότητας και τις πραγματικές ώρες λειτουργίας και ελέγξτε ότι ο εξοπλισμός διέλασης και κατάντη μπορεί να υποστηρίξει το αποτέλεσμα. Μια προδιαγραφή ξηρού κύκλου από μόνη της δεν καθορίζει την παραγωγή τελικής φιάλης.
Βασίστε μια απόφαση χωρητικότητας σε αποδεκτά εξαρτήματα κατά τη διάρκεια της προγραμματισμένης περιόδου παραγωγής, όχι στον ταχύτερο κύκλο σε ένα φύλλο προδιαγραφών. Για τη χύτευση με εμφύσηση με εξώθηση, ο υπολογισμός της παραγωγής πρέπει να λαμβάνει υπόψη τη φιάλη, τα εργαλεία και τη ζήτηση υλικού. Οι αξιολογήσεις τεντώματος PET δεν υποκαθιστούν αυτούς τους ελέγχους.
Πώς υπολογίζετε την απόδοση χύτευσης με εμφύσηση ανά ώρα;
Ξεκινήστε με ένα συμβάν καταμέτρησης που μπορεί να αναγνωρίσει ένας παρατηρητής. Για αυτόν τον οδηγό, ένα συμβάν εξόδου είναι η απελευθέρωση χυτευμένων εξαρτημάτων από ένα καλούπι λειτουργίας. Καταγράψτε το μέσο διάστημα μεταξύ αυτών των συμβάντων σε ολόκληρο το μηχάνημα, μαζί με τον αριθμό των εξαρτημάτων που απελευθερώνονται κάθε φορά.
Εάν δύο μέρη φεύγουν από το μηχάνημα κάθε 16 δευτερόλεπτα, ο υπολογισμός είναι 3.600 ÷ 16 × 2 = 450 μέρη ανά ώρα λειτουργίας. Αυτός είναι ένας ενδεικτικός υπολογισμός, όχι μια βαθμολογία μηχανής Kinggle. Μετρά τα χυτευμένα μέρη πριν αφαιρέσει τα απορρίμματα και υποθέτει ότι το αναφερόμενο διάστημα μπορεί να διατηρηθεί.
Χρησιμοποιήστε τη σωστή φόρμουλα χρόνου κύκλου
Ο χρόνος του κύκλου παραγωγής ενός σταθμού δεν είναι πάντα το διάστημα μεταξύ των εξόδων από το πλήρες μηχάνημα. Ομοίως, τα δευτερόλεπτα ανά μέρος δεν είναι η ίδια ποσότητα με τα δευτερόλεπτα ανά συμβάν καλουπώματος δύο μερών. Γράψτε τη μονάδα δίπλα σε κάθε είσοδο πριν την εισαγάγετε σε ένα υπολογιστικό φύλλο.
Για μια μετρημένη περίοδο, η εξίσωση του ισοδύναμου χρόνου κύκλου διανύεται σε δευτερόλεπτα διαιρούμενο με τον αριθμό των γεγονότων εξόδου. Εάν τα γεγονότα παράγουν διαφορετικές ποσότητες, χρησιμοποιήστε τη μέθοδο άμεσης μέτρησης: τα συνολικά χυτευμένα μέρη διαιρεμένα με τις ώρες λειτουργίας.Γλωσσάρι ΟΕΕ του VorneΟμοίως ορίζει τον πραγματικό ρυθμό εκτέλεσης χρησιμοποιώντας τη συνολική καταμέτρηση και τον χρόνο εκτέλεσης.
Για να υπολογίσετε τον χρόνο κύκλου από μια εγγραφή, μετρήστε μεταξύ σημείων που ταιριάζουν. Δέκα συνεχόμενες χρονικές σημάνσεις περιέχουν εννέα διαστήματα, όχι δέκα. Για ανομοιόμορφους κύκλους, διαιρέστε τον συνολικό χρόνο που έχει παρέλθει με το πραγματικό πλήθος διαστημάτων αντί να υπολογίζετε τον μέσο όρο μιας επιλογής γρήγορων κύκλων.
Μια βασική καταχώρηση στο Excel είναι=3600/A2*B2, όπου το Α2 περιέχει δευτερόλεπτα ανά συμβάν και το Β2 περιέχει μέρη ανά συμβάν. Εάν ο τύπος υπολογισμού του χρόνου κύκλου σας επιστρέφει ήδη δευτερόλεπτα ανά μεμονωμένο τμήμα, χρησιμοποιήστε το=3600/A2. Ο πολλαπλασιασμός αυτού του αποτελέσματος με τον αριθμό των κοιλοτήτων θα μετρούσε αυτές τις κοιλότητες δύο φορές.
Ονομάστε το αποτέλεσμα σύμφωνα με τις εισόδους του. Ένα ιδανικό διάστημα δίνει έναν ιδανικό ρυθμό. Ένα αντιπροσωπευτικό μετρημένο διάστημα δίνει έναν παρατηρούμενο ρυθμό λειτουργίας. Κανένα από τα δύο δεν περιλαμβάνει αυτόματα αλλαγές ή στάσεις πλήρους βάρδιας. Διατηρήστε τη διάκριση ορατή όταν μεταφέρετε το αποτέλεσμα σε προσφορά ή πρόγραμμα παραγωγής.
Μετρήστε σταθμούς, κεφαλές και κοιλότητες χωρίς διπλή καταμέτρηση
Ένας σταθμός, μια έξοδος μήτρας και μια κοιλότητα καλουπιού περιγράφουν διαφορετικά μέρη της διάταξης παραγωγής. του Κινγκλοδηγός πολλαπλών κεφαλών έναντι πολλαπλών κοιλοτήτωντα διαχωρίζει: οι έξοδοι σχηματίζουν τμήματα, οι κοιλότητες αποτελούν μέρη και οι σταθμοί είναι οι θέσεις καλουπιού και σφιγκτήρα. Οι αριθμοί τους δεν είναι ανταλλάξιμοι πολλαπλασιαστές.
Φανταστείτε δύο σταθμούς, ο καθένας να παράγει δύο μέρη ανά κυκλοφορία. Ο σταθμός Α απελευθερώνεται στα 0 και 32 δευτερόλεπτα. Ο σταθμός Β απελευθερώνεται στα 16 και 48 δευτερόλεπτα. Κάθε σταθμός επαναλαμβάνεται κάθε 32 δευτερόλεπτα, αλλά το πλήρες μηχάνημα απελευθερώνει ένα ζεύγος κάθε 16 δευτερόλεπτα. Ο παρακάτω χρονισμός επινοείται αποκλειστικά για να εξηγήσει τον υπολογισμό.
| Βάση μέτρησης | Λογαριασμός | Ακαθάριστη παραγωγή |
|---|---|---|
| Πλήρες μηχάνημα | 3.600 ÷ 16 δευτερόλεπτα × 2 μέρη | 450 μέρη/ώρα |
| Ξεχωριστά σύνολα σταθμών | 3.600 ÷ 32 δευτερόλεπτα × 2 μέρη × 2 σταθμοί | 450 μέρη/ώρα |
| Λανθασμένη διπλή καταμέτρηση | 3.600 ÷ 16 δευτερόλεπτα × 2 μέρη × 2 σταθμοί | 900 μέρη/ώρα, λάθος |
Ο τελευταίος υπολογισμός μετράει τον δεύτερο σταθμό δύο φορές. Η συνεισφορά του περιλαμβάνεται ήδη στο διάστημα των 16 δευτερολέπτων ολόκληρης της μηχανής. Σε ένα πραγματικό αρχείο χρονισμού, επισημάνετε κάθε συμβάν με τον σταθμό του, ώστε ένα άλλο άτομο να μπορεί να ανακατασκευάσει τον υπολογισμό.
Μην υποθέσετε ότι η προσθήκη ενός δεύτερου σταθμού διατηρεί τον ίδιο χρονισμό υπό φορτίο. Η προτεινόμενη διάταξη εξακολουθεί να χρειάζεται αρκετή ικανότητα παράδοσης, ψύξης και χειρισμού υλικού. Συγκρίνετε το πραγματικό πρόγραμμα λειτουργίας, όχι μόνο τον αριθμό των σταθμών. του Κινγκλσύγκριση ενός και διπλού σταθμούπαρέχει σχετικό πλαίσιο διαμόρφωσης.
Μετρήστε επίσης τις ενεργές θέσεις. Εάν μια κοιλότητα είναι σκόπιμα εκτός λειτουργίας, η ονομαστική της παρουσία στο καλούπι δεν δημιουργεί έξοδο. Εάν παράγει ένα ελαττωματικό μπουκάλι, αυτό το μπουκάλι ανήκει στο ακαθάριστο πλήθος και το πλήθος απόρριψης. Η μείωση της εισόδου της κοιλότητας και η αφαίρεση της ίδιας φιάλης που απορρίφθηκε ξανά θα υποτιμούσε την απόδοση.
Για μικτή διάταξη, υπολογίστε κάθε ροή ξεχωριστά και προσθέστε τα αποτελέσματα. Ένας κοινός μέσος όρος είναι χρήσιμος μόνο όταν ο αριθμός συμβάντων και ο αριθμός μερών αντιπροσωπεύουν την ίδια περίοδο παρατήρησης. Αυτό έχει σημασία όταν ένας σταθμός σταματά ενώ ο άλλος συνεχίζει, ή όταν τα δύο καλούπια παράγουν διαφορετικά μέρη.
Μετατρέψτε την απόδοση των ωρών λειτουργίας σε καλά μέρη ανά βάρδια
Ένας αγοραστής που προγραμματίζει παραδόσεις χρειάζεται διαφορετικό αριθμό από έναν χειριστή που ελέγχει την ταχύτητα του μηχανήματος. Ξεκινήστε με ολόκληρη τη βάρδια, προσδιορίστε την ώρα που η παραγωγή δεν έχει προγραμματιστεί και, στη συνέχεια, καταγράψτε τις στάσεις κατά τη διάρκεια της υπόλοιπης προγραμματισμένης περιόδου παραγωγής. Δηλώστε αυτό το χρονικό όριο πριν αναφέρετε ένα σύνολο μετατόπισης.
Το δημόσιο πεδίο εφαρμογής τουISO 22400-2:2014περιγράφει την κατασκευή KPI μέσω των τύπων, των συστατικών στοιχείων, της χρονικής συμπεριφοράς και των μονάδων τους. Είναι μια χρήσιμη αναφορά για πειθαρχημένη μέτρηση. Αυτό το άρθρο χρησιμοποιεί τους παρακάτω πρακτικούς ορισμούς. δεν ισχυρίζεται ότι ένα μηχάνημα ή μια δοκιμή είναι πιστοποιημένη σύμφωνα με αυτό το πρότυπο.
Κάτω από τοΠλαίσιο Vorne ΟΕΕ, οι αλλαγές εντός της προγραμματισμένης παραγωγής είναι απώλειες διαθεσιμότητας. Δεν εξαφανίζονται απλά επειδή ήταν προγραμματισμένα. Ο χρόνος χωρίς πρόθεση παραγωγής, όπως ένα αποκλεισμένο διάλειμμα για γεύμα, έχει διαφορετικό ρόλο. Καθορίστε τη θεραπεία πριν από τη δοκιμή αντί να την αλλάξετε για να βελτιώσετε το τελικό ποσοστό.
Η ποιοτική απόδοση εδώ σημαίνει αποδεκτά εξαρτήματα διαιρούμενα με τα συνολικά χυτευμένα μέρη, με τις δύο μετρήσεις να λαμβάνονται κατά την ίδια περίοδο και το ίδιο όριο διεργασίας. Εάν γίνει αποδοχή μετά από δοκιμή διαρροής, η ημιτελής εργασία που περιμένει τη δοκιμή δεν έχει ακόμη επιβεβαιωθεί ότι έχει καλή απόδοση. Τεκμηριώστε οποιαδήποτε εργασία έναρξης ή λήξης βρίσκεται σε εξέλιξη.
Πότε να χρησιμοποιήσετε έναν υπολογισμό ΟΕΕ
Όταν ξεκινάτε από μια ιδανική τιμή, λάβετε υπόψη τη διαθεσιμότητα, την απώλεια ταχύτητας και την ποιότητα.Οδηγός υπολογισμού του Vorneδίνει τις παρακάτω σχέσεις. Ο ιδανικός ρυθμός πρέπει να περιγράφει το ίδιο προϊόν και την ίδια ενεργή διαμόρφωση με το μετρημένο αποτέλεσμα.
| Παράγοντας | Λογαριασμός |
|---|---|
| Διαθεσιμότητα | Χρόνος λειτουργίας ÷ προγραμματισμένος χρόνος παραγωγής |
| Εκτέλεση | Παρατηρήθηκε μεικτός ρυθμός λειτουργίας ÷ ιδανικός μεικτός ρυθμός λειτουργίας |
| Ποιότητα | Καλή καταμέτρηση πρώτης πάσας ÷ συνολική καταμέτρηση |
| ΟΕΕ | Διαθεσιμότητα × απόδοση × ποιότητα |
Η καλή παραγωγή μπορεί επομένως να υπολογιστεί ως ιδανικός ρυθμός × προγραμματισμένες ώρες παραγωγής × ΟΕΕ. Χρησιμοποιήστε κλάσματα, όχι ολόκληρα ποσοστά, σε αυτόν τον πολλαπλασιασμό. Ο ΟΕΕ 78,4% μπαίνει στον τύπο ως 0,784.
Επιλέξτε είτε τη διαδρομή με ιδανικό ρυθμό είτε τη διαδρομή με παρατηρούμενο ρυθμό. Ένας παρατηρούμενος ρυθμός τρεξίματος αντικατοπτρίζει ήδη την ταχύτητα που επιτεύχθηκε κατά τη διάρκεια αυτής της περιόδου λειτουργίας. Ο πολλαπλασιασμός του με έναν άλλο παράγοντα απόδοσης για την ίδια απώλεια ταχύτητας θα αφαιρούσε την απώλεια δύο φορές. Ομοίως, ένας μετρημένος αριθμός καλών μερών ανά βάρδια περιλαμβάνει ήδη τις στάσεις και τις απορρίψεις εντός αυτής της βάρδιας. μην εφαρμόσετε δεύτερη γενική έκπτωση απόδοσης για να περιγράψετε την ίδια βάρδια.
Ελέγξτε εάν ο εξωθητής μπορεί να υποστηρίξει την έξοδο στόχο
Μια εκτίμηση παραγωγής δημιουργεί επίσης μια απαίτηση υλικού. Χρησιμοποιήστε τη μικτή μάζα που έχει υποστεί επεξεργασία για κάθε καλουπωμένο μέρος, όχι μόνο το βάρος του τελικού δοχείου. Για αυτόν τον υπολογισμό, η μικτή μάζα περιλαμβάνει το υλικό που γίνεται το δοχείο και τη σχετική επένδυση, που κατανέμεται με συνέπεια στα παραγόμενα μέρη.
Ας υποθέσουμε ότι η υποθετική διάταξη 450 τμημάτων/ώρα επεξεργάζεται 90 g ανά χυτευμένο εξάρτημα. Η απαίτηση λειτουργίας του είναι 450 × 90 ÷ 1.000 = 40,5 kg/h. Εάν η τελική φιάλη ζυγίζει 70 g, χρησιμοποιώντας μόνο το καθαρό της βάρος θα δημιουργηθεί χαμηλότερο ποσοστό 31,5 kg/h. Και οι δύο αριθμοί προέρχονται από επεξηγηματικές υποθέσεις, όχι από ένα μετρημένο έργο φιάλης.
Η διαφορά 9 kg/h είναι το υποτιθέμενο υλικό που σχετίζεται με το κόψιμο. Η τελική ανάκτησή του δεν καταργεί την αρχική απαίτηση επεξεργασίας. Διατηρήστε ξεχωριστό υπολογισμό για την αγορά ρητίνης, το ανακτηθέν υλικό και την απόρριψη. ο υπολογισμός του φορτίου του εξωθητήρα αφορά το υλικό που διέρχεται από τη διαδικασία.
του Κινγκλοδηγός διάταξης κεφαλήςσυνδέει επίσης τη μάζα συμβάντων με τη διαθέσιμη ικανότητα εξώθησης. Η προσθήκη κοιλοτήτων μπορεί να αυξήσει τα μέρη ανά συμβάν, αλλά αυξάνει επίσης τη μάζα που απαιτείται για αυτό το συμβάν. Ένας μεγαλύτερος αριθμός ονομαστικών κοιλοτήτων δεν μπορεί από μόνος του να επιλύσει ένα όριο προμήθειας υλικού.
Συγκρίνετε την τρέχουσα ζήτηση με μια αναφορά απόδοσης που ισχύει για το υλικό και την προτεινόμενη ρύθμιση. Μην μειώνετε τη ζήτηση υπολογίζοντάς την κατά μέσο όρο σε ένα μεσημεριανό διάλειμμα ή διακοπή λειτουργίας. Το μηχάνημα πρέπει να υποστηρίζει τον ρυθμό υλικών ενώ παράγει, ακόμα κι αν ο μέσος όρος μετατόπισης είναι χαμηλότερος.
Διατίθεται ένα προκαταρκτικό ανώτατο όριο υλικού σε kg/h διαιρεμένο με το μικτό kg ανά μέρος. Είναι μόνο ένας υπολογισμός διαλογής. Δεν καθορίζει χρόνο ψύξης, αποδεκτή κατανομή τοίχου, σταθερότητα διαστάσεων ή την απόδοση του εξοπλισμού κοπής και επιθεώρησης. Αυτά απαιτούν τους δικούς τους ελέγχους.
Για την αρχική ανασκόπηση, τοποθετήστε τις χωρητικότητες χύτευσης, εξώθησης και κατάντη σε συμβατές μονάδες και συγκρίνετε τις. Το μικρότερο υποστηριζόμενο ποσοστό προσδιορίζει έναν υποψήφιο περιορισμό, όχι μια αυτόματη εγγύηση παραγωγής. Συμπεριλάβετε ενδιάμεσα buffer και διακοπές κατά τον σχεδιασμό μιας ολοκληρωμένης γραμμής και, στη συνέχεια, επαληθεύστε την προτεινόμενη διάταξη με το προϊόν που θέλετε.
Παράδειγμα εργασίας: από τον χρόνο κύκλου σε ένα σχέδιο παραγωγής με βάρδια
Το παρακάτω επεξεργασμένο παράδειγμα χρησιμοποιεί υποθετικές εισόδους για μια διάταξη χύτευσης με εμφύσηση εξώθησης. Δεν είναι βαθμολογία απόδοσης KGB2L. Διατηρήστε τις ίδιες υποθέσεις χρονισμού, μερικής καταμέτρησης και ποιότητας καθ' όλη τη διάρκεια του υπολογισμού, ώστε ο ρυθμός λειτουργίας, η συνολική μετατόπιση και η ζήτηση υλικού να μπορούν να ελέγχονται μεταξύ τους.
Ας υποθέσουμε ότι μια οκτάωρη βάρδια περιέχει ένα διάλειμμα 30 λεπτών όταν η παραγωγή δεν έχει προγραμματιστεί. Άλλα 30 λεπτά στάσεων πραγματοποιούνται κατά την προγραμματισμένη παραγωγή. Ο χρόνος που απομένει είναι επτά ώρες. Κατά τη διάρκεια αυτού του χρόνου λειτουργίας, δύο εξαρτήματα εγκαταλείπουν το μηχάνημα κάθε 16 δευτερόλεπτα κατά μέσο όρο και το 96% περνούν την επιθεώρηση χωρίς επανεπεξεργασία.
| Βήμα | Λογαριασμός | Αποτέλεσμα |
|---|---|---|
| Προγραμματισμένη παραγωγή | 8 h μείον 0,5 h χωρίς διάλειμμα | 7,5 h |
| Χρόνος λειτουργίας | 7,5 ώρες μείον 0,5 ώρες καταγεγραμμένες στάσεις | 7 h |
| Μεικτό ρυθμό λειτουργίας | 3.600 ÷ 16 × 2 | 450 μέρη/ώρα |
| Σύνολο χυτευμένων εξαρτημάτων | 450 × 7 | 3.150 εξαρτήματα |
| Πρώτο πέρασμα καλά μέρη | 3.150 × 0,96 | 3.024 εξαρτήματα/βάρδια |
| Καλή απόδοση ανά προγραμματισμένη ώρα | 3.024 ÷ 7,5 | 403,2 μέρη/ώρα |
| Καλή απόδοση ανά ώρα | 3.024 ÷ 8 | 378 μέρη/ώρα |
| Τρέχουσα ζήτηση υλικών | 450 × 90 g ÷ 1.000 | 40,5 kg/h |
Παρατηρήστε ότι τα 450, 403.2 και 378 μπορούν όλα να περιγράψουν το ίδιο σενάριο. Απαντούν σε διαφορετικές ερωτήσεις. Το πρώτο αφορά την ακαθάριστη απόδοση κατά τη λειτουργία. Τα δεύτερα spread αποδέχθηκαν την παραγωγή κατά τον προγραμματισμένο χρόνο παραγωγής. Το τρίτο το απλώνει σε όλη τη βάρδια. Μια αναφορά που παραλείπει τον παρονομαστή αφήνει περιθώρια για μια παραπλανητική σύγκριση.
Διασταυρώστε το αποτέλεσμα με τον ΟΕΕ
Μόνο για αυτό το παράδειγμα, υποθέστε ένα ιδανικό διάστημα συμβάντων 14 δευτερολέπτων με δύο μέρη ανά συμβάν. Αυτός είναι ένας ιδανικός ρυθμός περίπου 514.286 μερών/ώρα. Η διαθεσιμότητα είναι 7 ÷ 7,5; η απόδοση είναι 450 ÷ 514.286. η ποιότητα είναι 0,96. Το προϊόν τους είναι 0,784, ή 78,4% ΟΕΕ.
Εφαρμόζοντας τοΜέθοδος υπολογισμού Vorne ΟΕΕ, 514.286 × 7.5 × 0.784 επιστρέφει περίπου 3.024 καλά εξαρτήματα. Η μικρή εμφανιζόμενη στρογγυλοποίηση δεν αλλάζει το υποκείμενο αποτέλεσμα. Το ιδανικό διάστημα των 14 δευτερολέπτων είναι μια παραδειγματική υπόθεση, όχι μια τιμή καταλόγου ξηρού κύκλου.
Για μια ενδεικτική σειρά 12.000 αποδεκτών εξαρτημάτων, το 12.000 ÷ 3.024 δίνει περίπου 3,97 τέτοιες μετατοπίσεις. Τέσσερις βάρδιες παρέχουν υπολογιζόμενα 12.096 εξαρτήματα σύμφωνα με αυτές τις παραδοχές, πριν από πρόσθετες απώλειες ανά παραγγελία. Αυτό είναι ένα σενάριο προγραμματισμού, όχι μια δέσμευση παράδοσης ή ένας λόγος για παράλειψη επικύρωσης εκκίνησης.
Εάν οι καταγεγραμμένες στάσεις αυξηθούν από 30 σε 60 λεπτά, ο χρόνος λειτουργίας μειώνεται στις 6,5 ώρες. Με άλλες παραδοχές αμετάβλητες, η έξοδος γίνεται 450 × 6,5 × 0,96 = 2.808 καλά μέρη. Τότε η σειρά υπερβαίνει τις τέσσερις βάρδιες. Αυτή η σύγκριση δείχνει γιατί μια μικρή αλλαγή στον διαθέσιμο χρόνο λειτουργίας μπορεί να επηρεάσει τον προγραμματισμό χωρίς καμία αλλαγή στον κύκλο χύτευσης.
Δοκιμάστε τον δικό σας υπολογισμό του ποσοστού παραγωγής
Οι προεπιλογές αναπαράγουν το υποθετικό παράδειγμα. Εισαγάγετε ένα παρατηρούμενο μέσο διάστημα κατά τη διάρκεια του χρόνου λειτουργίας, όχι μια βαθμολογία κύκλου στεγνού. Μην πολλαπλασιάσετε ξανά με σταθμούς εάν το διάστημα καλύπτει ήδη ολόκληρο το μηχάνημα. Τα δεδομένα παραμένουν σε αυτήν τη σελίδα.
- Μικτά μέρη ανά ώρα λειτουργίας
- 450
- Εκτιμώμενα καλά εξαρτήματα ανά βάρδια
- 3.024
- Καλά μέρη ανά προγραμματισμένη ώρα
- 403.2
- Απαίτηση υλικού κατά τη λειτουργία
- 40,5 kg/h
Τα αποτελέσματα είναι εκτιμήσεις, όχι εγγυημένη απόδοση. Οι μετρήσεις των δεκαδικών μερών εκφράζουν έναν αναμενόμενο μέσο όρο. Αυτή η αριθμομηχανή δεν μοντελοποιεί την αποθήκευση buffer, την εκκίνηση παραγγελιών, τις μεταβλητές μετρήσεις κοιλοτήτων ή μια ξεχωριστή λειτουργία OEE ιδανικής τιμής. Εάν τα σενάρια είναι απενεργοποιημένα, τα εμφανιζόμενα αποτελέσματα παραμένουν το προεπιλεγμένο παράδειγμα.
Τι σας λένε οι προδιαγραφές KGB2L της Kingle για τη χωρητικότητα
ΟKGB2L 2L μηχανή χύτευσης με εμφύσηση μονού σταθμούπαρέχει ένα συγκεκριμένο παράδειγμα του τρόπου ανάγνωσης ενός φύλλου προδιαγραφών. Οι δημοσιευμένες τιμές του περιγράφουν πολλά διαφορετικά όρια. Ο όγκος του δοχείου, η απόδοση ξηρού κύκλου, η απόδοση υλικού και οι διαστάσεις του καλουπιού απαντούν το καθένα σε μια διαφορετική ερώτηση επιλογής.

| Δημοσιεύτηκε παράμετρος | Αξία | Ερώτηση που βοηθά στην απάντηση |
|---|---|---|
| Μέγιστη χωρητικότητα δοχείου | 2 L | Είναι το προτεινόμενο προϊόν στην αναφερόμενη κατηγορία όγκου; |
| Έξοδος (ξηρός κύκλος) | 600 PC/HR | Τι αναφορά ξηρού κύκλου αναφέρει ο κατάλογος; |
| Ικανότητα τήξης HDPE | 30 kg/h | Ποια αναφορά τιμής υλικού είναι διαθέσιμη για προκαταρκτικό έλεγχο; |
| Διάμετρος βίδας | 50 χλστ | Ποια πλατφόρμα εξώθησης συζητείται; |
| Μέγιστο μέγεθος καλουπιού, Π × Υ | 360 × 380 χλστ | Τι δημοσιευμένο φάκελο καλουπιών πρέπει να λάβει υπόψη η αναθεώρηση εργαλείων; |
| Κεντρική απόσταση διπλής κεφαλής | 130 χλστ | Ποια αναφορά απόστασης χρειάζεται σύγκριση με την προτεινόμενη διάταξη; |
Το πεδίο ξηρού κύκλου δεν αποτελεί δοκιμαστική αναφορά για μια συγκεκριμένη φιάλη 2 L. Μην επανατοποθετείτε τα 600 PC/HR ως 600 αποδεκτά δοχεία ανά ώρα. Πρέπει ακόμη να καθοριστούν η ρητίνη, το βάρος, η διάταξη κοιλότητας, οι απαιτήσεις ψύξης και τα κριτήρια αποδοχής του προϊόντος.
Χρησιμοποιήστε την αναφορά HDPE 30 kg/h για ξεχωριστό έλεγχο μάζας. Στο παράδειγμα εργασίας, η υποθετική μικτή μάζα 90 g ανά εξάρτημα, διαιρώντας το 30 με το 0,09 δίνει περίπου 333,3 χυτευμένα μέρη/ώρα ως οροφή κάλυψης μόνο για υλικό. Τα 450 μέρη/ώρα του παραδείγματος θα απαιτούσαν 40,5 kg/h, πάνω από τη δημοσιευμένη αναφορά.
Αυτός ο υπολογισμός δεν υπόσχεται 333,3 μέρη/ώρα από το KGB2L. Επισημαίνει ότι η μάζα και ο ρυθμός στόχου του παραδείγματος δεν μπορούν να δικαιολογηθούν χρησιμοποιώντας την αναφερόμενη αναφορά 30 kg/h. Μια ανασκόπηση έργου θα χρειαζόταν διαφορετική υποστηριζόμενη διαμόρφωση, αναθεωρημένες υποθέσεις προϊόντων ή διαφορετικό στόχο παραγωγής.
Ούτε η απόσταση μεταξύ των δύο κεφαλών αποδεικνύει ότι ταιριάζουν οποιαδήποτε δύο μπουκάλια. Ελέγξτε το πραγματικό σχέδιο του καλουπιού στον δημοσιευμένο φάκελο και την πλήρη διάταξη εργαλείων. Για μεγαλύτερα ή ευρύτερα προϊόντα, ο αριθμός των χρησιμοποιήσιμων κοιλοτήτων πρέπει να ακολουθεί το σχέδιο και όχι έναν προτιμώμενο πολλαπλασιαστή εξόδου.
Όταν ζητάτε μια σύσταση, στείλτε το σχέδιο, την ποιότητα υλικού, τις εκτιμήσεις καθαρού και μεικτού βάρους, την απαιτούμενη αποδεκτή απόδοση και το προβλεπόμενο σχέδιο μετατόπισης μαζί. Αυτό επιτρέπει στον προμηθευτή να ελέγχει τις υποθέσεις χωρητικότητας σε σχέση με το προτεινόμενο υλικό αντί να απαντά σε μια μεμονωμένη ερώτηση σχετικά με τις φιάλες ανά ώρα.
Επαληθεύστε την έξοδο προτού δεσμευτείτε σε ένα μηχάνημα
Να γίνει η αποδεκτή παραγωγή ως βάση της συμφωνίας δυναμικότητας. Τα μπουκάλια που αφήνουν το καλούπι και τα μπουκάλια που καθαρίζονται για συσκευασία είναι διαφορετικά. Πριν από τη δοκιμή, καθορίστε το σημείο επιθεώρησης και τις απαιτήσεις που πρέπει να πληροί μια φιάλη για να εισαγάγετε το αποδεκτό σύνολο. Διαφορετικά, η δοκιμή μπορεί να επιτύχει τον στόχο χύτευσης, αφήνοντας ανεπίλυτη την απαίτηση παράδοσης.
Για το KGB2L, διατηρήστε τη δημοσιευμένη τιμή ξηρού κύκλου 600 PC/HR ξεχωριστά από τη δέσμευση απόδοσης φιάλης. Επιβεβαιώστε το υλικό, το βάρος της φιάλης, τις ενεργές κοιλότητες και τις απαιτήσεις αποδοχής πριν συμφωνήσετε για την παραγωγική ικανότητα. Η τιμή ξηρού κύκλου από μόνη της είναι ανεπαρκής για ένα πρόγραμμα παράδοσης φιαλών.
Όταν μια δοκιμή χάσει τον στόχο της, διαγνώστε το έλλειμμα πριν αυξήσετε την ταχύτητα. Καταγράψτε χωριστά διαστήματα εξόδου, στάσεις και εξαρτήματα που απορρίφθηκαν. Ελέγξτε για χρόνο αναμονής κατά την παράδοση parison, χρόνο ψύξης μέσα στο καλούπι και ουρές πριν από το κόψιμο ή τη δοκιμή διαρροής. Αυτές οι παρατηρήσεις διακρίνουν έναν περιορισμό καλουπώματος από έναν περιορισμό κατάντη.
Αξιολογήστε μία προσαρμογή κάθε φορά και διατηρήστε τα αρχεία πριν και μετά. Κρίνετε την αλλαγή με βάση το αποδεκτό αποτέλεσμα σε συγκρίσιμες περιόδους παρατήρησης, όχι μόνο από έναν μικρότερο εμφανιζόμενο κύκλο. Καταγράψτε τις συνθήκες υλικού και εργαλείων δίπλα στο αποτέλεσμα. Εάν ο αριθμός αυξάνεται αλλά περισσότερες φιάλες αποτυγχάνουν στην επιθεώρηση, η προσαρμογή δεν βελτίωσε απαραίτητα τη χρησιμοποιήσιμη χωρητικότητα.
Κρατήστε ένα αρχείο που μπορεί να ελέγξει άλλο άτομο
- Προσδιορίστε την αναθεώρηση του σχεδίου, την ποιότητα της ρητίνης, το μείγμα υλικών, το βάρος στόχου και τη διάταξη κοιλότητας.
- Συμφωνήστε για τους ελέγχους αποδοχής και τη θέση όπου θα μετρηθούν τα καλά μέρη.
- Καταγράψτε τους χρόνους έναρξης και τερματισμού, προγραμματισμένους αποκλεισμούς, στάσεις παραγωγής και τους λόγους τους.
- Καταγράψτε το σύνολο των χυτευμένων εξαρτημάτων, τα εξαρτήματα που έγιναν αποδεκτά με το πρώτο πέρασμα και τις απορρίψεις χωρίς να μετρήσετε δύο φορές τα επανακατεργασμένα μέρη.
- Συγκρίνετε το παρατηρούμενο ποσοστό, τη μεικτή μαζική ζήτηση και την κατάντη παραγωγή σε αντίστοιχες περιόδους.
- Διατηρήστε τις συμφωνημένες ρυθμίσεις, τις παρατηρήσεις και τους ανεπίλυτους περιορισμούς με την έκθεση δοκιμής.
Καθορίστε τι συμβαίνει στην αρχή και στο τέλος του παραθύρου μέτρησης. Μια σύντομη παρατήρηση μετά την προθέρμανση απαντά σε μια διαφορετική ερώτηση από μια ολόκληρη παραγγελία που περιλαμβάνει εκκίνηση και αλλαγή καλουπιού. Και τα δύο μπορεί να είναι χρήσιμα, αλλά μόνο όταν η αναφορά προσδιορίζει τι εξαιρέθηκε.
Χρησιμοποιήστε τοΟδηγός δοκιμής αποδοχής εργοστασιακής μηχανής χύτευσης με εμφύσησηγια την ανάπτυξη του ευρύτερου αρχείου επιθεωρήσεων. Ένας υπολογισμός εξόδου υποστηρίζει την αποδοχή. δεν αντικαθιστά την επιθεώρηση προϊόντος, τους ελέγχους εξοπλισμού ή τη συμφωνία αγοράς.
| Πεδίο εγγραφής | Τι να εισαγάγετε |
|---|---|
| Προϊόν και διαμόρφωση | Αναθεώρηση σχεδίου, υλικό, βάρος, ενεργές κοιλότητες και σταθμοί |
| Όριο μέτρησης | Έναρξη/λήξη ρολογιού, προγραμματισμένη ώρα, χρόνος λειτουργίας και τοποθεσία μέτρησης |
| μετράει | Συνολικά καλουπωμένα, πρώτης διέλευσης καλά, απορριφθέντα και ημιτελή εξαρτήματα |
| Συνθήκες | Καταγεγραμμένες ρυθμίσεις, συνθήκες ψύξης και αέρα, στελέχωση και βοηθητικά |
| Αποτέλεσμα | Καλά μέρη ανά δηλωμένη ώρα ή βάρδια, περιορισμοί και συμφωνημένη παρακολούθηση |
Συζητήστε μια εκτίμηση χωρητικότητας για συγκεκριμένο προϊόν με το Kingngle
Απαιτήστε μια εκτίμηση εξόδου που να συνδέεται με το σχέδιο του προϊόντος και την προτεινόμενη διαμόρφωση του μηχανήματος. Η γραπτή πρόταση θα πρέπει να αναφέρει πού καταμετρώνται τα αποδεκτά εξαρτήματα, πόσο χρόνο διαρκεί η μέτρηση και ποιες συνθήκες παραγωγής ισχύουν. Χωρίς αυτές τις λεπτομέρειες, ο αριθμός των μπουκαλιών ανά ώρα δεν αποτελεί καλή βάση για τη σύγκριση των προσφορών εξοπλισμού.
Στείλτε το σχέδιο του μπουκαλιού σας ή τις λεπτομέρειες του δείγματος, την ποιότητα υλικού, την απαιτούμενη καλή απόδοση και το πρόγραμμα μετατόπισηςΗ επίσημη σελίδα επικοινωνίας του Kingle. Όπου μια τιμή εξακολουθεί να είναι μια εκτίμηση, τοποθετήστε την ετικέτα ώστε η επόμενη αναθεώρηση να μπορεί να το επιλύσει.
Ningbo Kinggle Machinery Co., Ltd.
E-mail:sales@kinggle.com
Τηλέφωνο:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, Κίνα. Τα στοιχεία επικοινωνίας έχουν ελεγχθεί στην επίσημη σελίδα επικοινωνίας.
Συχνές ερωτήσεις
Πόσα μπουκάλια μπορεί να παράγει μια μηχανή χύτευσης με εμφύσηση ανά ώρα;
Δεν υπάρχει ενιαίος αριθμός εξόδου για κάθε μηχανή και φιάλη. Διαιρέστε το 3.600 με το διάστημα εξόδου ολόκληρου του μηχανήματος σε δευτερόλεπτα και, στη συνέχεια, πολλαπλασιάστε με τα διαμορφωμένα μέρη ανά συμβάν. Εφαρμόστε την απόδοση ποιότητας πρώτης διέλευσης για καλή απόδοση κατά τη διάρκεια του χρόνου λειτουργίας. Για τον προγραμματισμό βάρδιας, συμπεριλάβετε επίσης καταγεγραμμένες στάσεις και επιβεβαιώστε τη χωρητικότητα υλικού και κατάντη.
Μια μηχανή διπλού σταθμού διπλασιάζει πάντα την παραγωγή;
Όχι. Δύο σταθμοί δεν καθορίζουν το ρυθμό παραγωγής χωρίς τον πραγματικό χρονισμό και τη διαμόρφωσή τους. Εάν το μετρούμενο διάστημα ολόκληρου του μηχανήματος περιλαμβάνει ήδη εναλλασσόμενες εκπομπές και από τους δύο σταθμούς, μην πολλαπλασιάσετε ξανά με δύο. Συγκρίνετε το χρονισμό κάθε σταθμού, τις ενεργές κοιλότητες και τη ζήτηση υλικού πριν υπολογίσετε τη συνδυασμένη παραγωγή.
Είναι η παραγωγή ξηρού κύκλου ίδια με την παραγωγή τελικού προϊόντος;
Όχι. Ένα πεδίο καταλόγου με την ένδειξη έξοδος ξηρού κύκλου δεν καθορίζει την αποδεκτή έξοδο ενός συγκεκριμένου δοχείου. Η σελίδα KGB2L του Kingle αναφέρει 600 PC/HR κάτω από αυτήν την ετικέτα. Ένας ισχυρισμός εξόδου για συγκεκριμένη φιάλη χρειάζεται το υλικό, τα εργαλεία, το βάρος, τις συνθήκες λειτουργίας και τα κριτήρια επιθεώρησης, μαζί με μια καθορισμένη περίοδο μέτρησης.
Πώς το βάρος του δοχείου επηρεάζει την παραγωγική ικανότητα;
Το βάρος επηρεάζει το υλικό που απαιτείται σε ένα δεδομένο ρυθμό παραγωγής. Για τον έλεγχο εξώθησης, χρησιμοποιήστε τη μικτή επεξεργασμένη μάζα ανά χυτευμένο εξάρτημα, συμπεριλαμβανομένης της εκχωρημένης επένδυσης, και όχι μόνο το βάρος της φιάλης. Διαιρέστε τη διαθέσιμη διακίνηση υλικού με αυτή τη μεικτή μάζα για ένα προκαταρκτικό ανώτατο όριο. Αυτός ο υπολογισμός από μόνος του δεν καθορίζει έναν εφικτό κύκλο καλουπώματος ή αποδεκτή απόδοση.
Ποιες πληροφορίες χρειάζονται για μια ακριβή εκτίμηση της παραγωγής;
Παρέχετε το σχέδιο του προϊόντος, την ποιότητα του υλικού, τα καθαρά και μεικτά βάρη, τη διάταξη κοιλότητας και σταθμών, στόχο αποδεκτής απόδοσης και χρονοδιάγραμμα βάρδιας. Συμπεριλάβετε τους ελέγχους αποδοχής και τον εξοπλισμό κατάντη. Εάν υπάρχουν αρχεία δοκιμών, δώστε συνολικές μετρήσεις, καλές μετρήσεις, χρονισμό και λόγους διακοπής. Διατηρήστε τις υποτιθέμενες τιμές χωριστά από τα μετρούμενα αποτελέσματα, έτσι ώστε ο προμηθευτής να μπορεί να εντοπίσει τα κενά αποδεικτικών στοιχείων που απομένουν.
Πριν υποβάλετε μια παραγγελία, συμφωνήστε εγγράφως σχετικά με τα αποδεκτά αποτελέσματα, τους όρους δοκιμής και τη μέθοδο μέτρησης. Χρησιμοποιήστε το αρχείο παραγωγής που προκύπτει ως βάση για το χρονοδιάγραμμα παράδοσης.