Η χύτευση με εμφύσηση αυτοκινήτου μπορεί να παράγει κούφια εξαρτήματα όπως αεραγωγούς και δεξαμενές υγρών. Η επιλογή του εξοπλισμού ξεκινά με το σχέδιο του εξαρτήματος, την καθορισμένη ρητίνη και τις απαιτήσεις αποδοχής. Ο διαφημιζόμενος όγκος δοχείου ενός μηχανήματος από μόνος του δεν μπορεί να καθορίσει εάν θα σχηματίσει έναν συγκεκριμένο αγωγό, θα χωρέσει το καλούπι του ή θα παράσχει την απαιτούμενη τελική απόδοση.
Μια χρήσιμη ανασκόπηση αγοράς ακολουθεί το εξάρτημα σε όλη τη διαδικασία: διαμόρφωση, αφαίρεση, κοπή, συναρμολόγηση και επιθεώρηση. Επιλύστε τις υποχρεωτικές απαιτήσεις προϊόντος και εργαλείων πριν συγκρίνετε την ονομαστική παραγωγή ή την τιμή. Διαφορετικά, ένας γρήγορος κύκλος καλουπώματος μπορεί να κρύψει ένα κύτταρο παραγωγής που εξακολουθεί να χάνει τον στόχο παράδοσης.

Ανταλλακτικά αυτοκινήτων: εφαρμογές και καταλληλότητα διεργασιών
Ομαδοποιήστε τα ανταλλακτικά αυτοκινήτων με βάση το τι πρέπει να κάνουν, παρά από το γεγονός ότι είναι κούφια. Ένας αγωγός αέρα καμπίνας, ένα εξάρτημα εισαγωγής αέρα κινητήρα και ένα δοχείο υγρού χρειάζονται διαφορετικές αναθεωρήσεις. Οι συνθήκες λειτουργίας και οι διεπαφές τους καθορίζουν τα ερωτήματα στα οποία πρέπει να απαντήσει μια πρόταση μηχανής.
| Μέρος οικογένειας | Εισροές για καθιέρωση | Ερωτήσεις σχετικά με τον εξοπλισμό και τα εργαλεία |
|---|---|---|
| Αγωγοί HVAC καμπίνας | Διαδρομή αέρα, γεωμετρία σύνδεσης, χώρος εγκατάστασης και καθορισμένοι λειτουργικοί έλεγχοι | Μπορεί η προτεινόμενη διαδρομή να σχηματίσει το σώμα και να αφήσει προσβάσιμα σημεία κοπής και επιθεώρησης; |
| Εξαρτήματα εισαγωγής αέρα κινητήρα | Καθορισμένες συνθήκες θερμοκρασίας, πίεσης ή κενού, έκθεση μέσων και απαιτήσεις σύνδεσης | Η ρητίνη, η διαδρομή σχηματισμού και το πλήρες κύτταρο ταιριάζουν σε αυτές τις συγκεκριμένες συνθήκες; |
| Δεξαμενές υγρών | Ρευστό, συνθήκες εξυπηρέτησης, θύρες, χαρακτηριστικά τοποθέτησης και κριτήρια αποδοχής | Πώς θα παραχθεί και θα επαληθευτεί το σώμα, οι διεπαφές και κάθε επόμενο συγκρότημα; |
| Άλλα κούφια τεχνικά μέρη | Θήκες φόρτωσης, διαστάσεις, χαρακτηριστικά συναρμολόγησης και προβλεπόμενη χρήση | Είναι κατάλληλη η χύτευση με εμφύσηση ή πρέπει να συγκριθεί μια άλλη διαδρομή διαμόρφωσης ή σύνδεσης; |
Διατηρήστε τα έργα συστημάτων καυσίμου σε ξεχωριστή διαδρομή έγκρισης. Για παράδειγμα,Το RISE περιγράφει τη δοκιμή πυρκαγιάς σε πλαστική δεξαμενή καυσίμουσύμφωνα με τον Κανονισμό των Ηνωμένων Εθνών 34, Παράρτημα 5, ενότητα 5. Αυτό είναι ένα συγκεκριμένο πεδίο δοκιμής, όχι μια πλήρης λίστα ελέγχου έγκρισης. Καθορισμός της ισχύουσας αγοράς, των απαιτήσεων και των αρμοδιοτήτων έγκρισης για το πραγματικό έργο του συστήματος καυσίμων. Ένας κατάλογος μηχανών που περιλαμβάνει «δεξαμενές αυτοκινήτων» δεν καθιερώνει συμβατή παραγωγή δεξαμενών καυσίμου.
Αγωγοί HVAC με εμφύσηση: γεωμετρία, διεπαφές και απαιτήσεις μηχανών
Για αγωγούς HVAC με φυσητήρα, ελέγξτε τη διαδρομή αέρα και κάθε σύνδεση μαζί. Ένα σώμα που μπορεί να σχηματιστεί χρειάζεται ακόμα ανοίγματα που μπορούν να κοπούν, να εντοπιστούν και να ελεγχθούν. Οι προσαρμοσμένοι πλαστικοί αγωγοί θα πρέπει επομένως να φτάσουν στο στάδιο της προσφοράς με καθορισμένη τόσο τη χυτευμένη γεωμετρία όσο και την προβλεπόμενη τελική γεωμετρία.
Διαχωρίστε τον εξαερισμό καμπίνας από τις απαιτήσεις εισαγωγής αέρα κινητήρα
Μην μεταφέρετε υλικό εισαγωγής αέρα κινητήρα ή κατάσταση δοκιμής σε αγωγό καμπίνας απλώς και μόνο επειδή και τα δύο μεταφέρουν αέρα. Καταγράψτε το περιβάλλον εγκατάστασης, το εγκεκριμένο υλικό και τους απαιτούμενους ελέγχους για το συγκεκριμένο εξάρτημα. Εάν η πίεση, το κενό, ο κύκλος της θερμοκρασίας ή η έκθεση σε υγρά έχουν σημασία, προσδιορίστε τις σχετικές συνθήκες στις προδιαγραφές του έργου.
Ελέγξτε την τελική σύνδεση, όχι μόνο το χυτευμένο άνοιγμα
Σημειώστε τα άκρα σύνδεσης, τα σημεία αναφοράς τοποθέτησης, τις αλλαγές τομών και τις προτεινόμενες θέσεις περικοπής στο σχέδιο. Στη συνέχεια, ελέγξτε πώς θα τοποθετηθεί το εξάρτημα σε ένα εξάρτημα φινιρίσματος ή επιθεώρησης. Μια χρήσιμη ερώτηση ανασκόπησης είναι εάν το ίδιο σύστημα αναφοράς μπορεί να εντοπίσει το εξάρτημα με συνέπεια κατά την περικοπή, τη μέτρηση και τη συναρμολόγηση.
Καθορίστε τυχόν απαιτούμενο έλεγχο ροής, διέλευσης, προσαρμογής ή σφράγισης πριν από τον καθορισμό του στοιχείου. Αυτοί οι έλεγχοι μπορεί να χρειάζονται ειδικά φωτιστικά ή ξεχωριστούς σταθμούς. Θα πρέπει να έχουν καθορισμένο προμηθευτή και μέθοδο αποδοχής, αντί να υποτίθεται ότι έρχονται με τη μηχανή χύτευσης με εμφύσηση.
Επιλέξτε τη διαδρομή της διαδικασίας πριν επιλέξετε το μέγεθος του μηχανήματος
Συζητήστε πώς θα φτάσει το κοίλωμα στην κοιλότητα του καλουπιού πριν επιλέξετε ένα μεγαλύτερο μηχάνημα. Ένα parison είναι ο καυτός κοίλος σωλήνας που σχηματίζει και φουσκώνει η διαδικασία. Ο χειρισμός και η τοποθέτησή του πρέπει να ταιριάζει με τη γεωμετρία.
Συμβατική εξώθηση έναντι τρισδιάστατης χύτευσης με εμφύσηση αναρρόφησης
Η τεχνική εξήγηση του Toray για την τρισδιάστατη χύτευση με αναρρόφησηπεριγράφει την αναρρόφηση που εισάγει το διάφραγμα σε μια κοιλότητα καλουπιού για μεγάλα, πολύπλοκα κοίλα σχήματα. Αυτή είναι μια ξεχωριστή διάταξη διαδικασίας. Μια συμβατική μηχανή χύτευσης με εμφύσηση με ρομπότ μερικής αφαίρεσης δεν θα πρέπει να αντιμετωπίζεται ως ισοδύναμη απόδειξη αυτής της ικανότητας.
Για μια δύσκολη διαδρομή, ζητήστε μια αναθεώρηση διαδρομής διαμόρφωσης χρησιμοποιώντας την πραγματική γεωμετρία και τη ρητίνη. Συγκρίνετε τη συμβατική χύτευση με εμφύσηση με εξώθηση, μια εξειδικευμένη διαδρομή τοποθέτησης ή αναρρόφησης και ενωμένα χυτευμένα τμήματα όπου χρειάζεται. Η σύγκριση θα πρέπει να αφορά τη σκοπιμότητα διαμόρφωσης, τις διεπαφές και τις εργασίες κατάντη, αντί να υποθέσει ότι μία διαδρομή ταιριάζει σε κάθε αγωγό αυτοκινήτων.
Διατηρήστε την παράδοση τήγματος και τη διαμόρφωση μονάδας ξεχωριστά
Η συνεχής εξώθηση και η λειτουργία κεφαλής συσσωρευτή περιγράφουν την παροχή τήγματος. Η τοποθέτηση Parison περιγράφει ένα διαφορετικό μέρος της διαδικασίας. Οι υδραυλικοί, σερβοϋδραυλικοί και ηλεκτρικοί κινητήρες περιγράφουν την ενεργοποίηση. Η σύγκριση αυτών σε χωριστούς άξονες καθιστά ευκολότερη την ερμηνεία των εισαγωγικών και εμποδίζει μια ετικέτα αυτοματισμού να αντιπροσωπεύει μια ικανότητα διαμόρφωσης.
Επιλέξτε ρητίνες εμφύσησης για την πραγματική εφαρμογή του αυτοκινήτου
Προσδιορίστε την ποιότητα, όχι μόνο την οικογένεια των πολυμερών. Το "PA" ή το "PP" αφήνει ανοιχτά ερωτήματα σχετικά με την ενίσχυση, την τροποποίηση, τη συμπεριφορά επεξεργασίας και την καταλληλότητα για το προβλεπόμενο τμήμα. του EnvaliorΧαρτοφυλάκιο Durethan PA6, για παράδειγμα, διακρίνει τις ποιότητες χύτευσης με εμφύσηση και τις ενισχυμένες ποιότητες για σωλήνες και αεραγωγούς. Ένα οικογενειακό όνομα δεν προσδιορίζει μια εναλλακτική συνταγή.
Ταιριάξτε την προετοιμασία του υλικού και την πλαστικοποίηση στο βαθμό
Λάβετε τις τρέχουσες οδηγίες επεξεργασίας για συγκεκριμένη κατηγορία. Ελέγξτε την προτεινόμενη διάταξη στεγνώματος και τροφοδοσίας, τη μέτρηση υγρασίας όπου απαιτείται, την καταλληλότητα της βίδας και της κεφαλής, τον έλεγχο θερμοκρασίας και τυχόν προδιαγραφές ανθεκτικές στη φθορά που απαιτούνται για την ένωση. Αυτά είναι στοιχεία για τεχνική επιβεβαίωση, όχι για λόγους δημοσίευσης μιας θερμοκρασίας στεγνώματος για όλα τα πλαστικά μηχανικής.
Η Toray προσδιορίζει το ιξώδες τήγματος και τη σταθερότητα διατήρησης του σχήματος ως σχετικές με την καταλληλότητα της ρητίνης χύτευσης με εμφύσηση. Καταγράψτε την κατάσταση του υλικού και τις ρυθμίσεις της διαδικασίας κατά τη διάρκεια μιας δοκιμής, ώστε ένα πρόβλημα σχηματισμού να μπορεί να διερευνηθεί σε σχέση με μια γνωστή συνταγή. Μην αποδεχτείτε τον δημοσιευμένο ρυθμό εξώθησης HDPE ενός μηχανήματος ως απόδειξη του ρυθμού παράδοσης με διαφορετική ρητίνη.
Κρατήστε το άλεσμα στα πλαίσια της εγκεκριμένης συνταγής
Καταγράψτε την πηγή, το ιστορικό επεξεργασίας και την προτεινόμενη αναλογία άλεσης, μαζί με την άδεια του πελάτη και τους ελέγχους που απαιτούνται για την πιστοποίηση της συνταγής. Δοκιμάστε το προβλεπόμενο μείγμα παραγωγής. Μια δοκιμή που χρησιμοποιεί μόνο παρθένα ρητίνη δεν αποδεικνύει την απόδοση με μια μεταγενέστερη προσθήκη εκ νέου άλεσης.
Μεταφράστε το σχέδιο του εξαρτήματος σε απαιτήσεις εξοπλισμού χύτευσης με εμφύσηση
Χρησιμοποιήστε έναν πίνακα απαιτήσεων έως αποδεικτικών στοιχείων για να ελέγξετε τον εξοπλισμό χύτευσης με εμφύσηση. Κάθε υποχρεωτική απαίτηση χρειάζεται μια αντίστοιχη προδιαγραφή, σχέδιο ή δοκιμαστικό αρχείο. Τα μη επιλυμένα στοιχεία θα πρέπει να παραμένουν ορατά μέχρι να τα κλείσει ο υπεύθυνος.
| Απαίτηση | Ελέγξτε την πρόταση | Στοιχεία και κλείσιμο |
|---|---|---|
| Ζήτηση υλικού και μικτή βολή | Πλαστικοποίηση ειδικού βαθμού, χρησιμοποιήσιμη βολή και παράδοση. περιλαμβάνει τα υπολείμματα διεργασίας και όχι μόνο το τελικό βάρος | Υλικό αρχείο και δίκη σχηματισμού αντιπροσώπου |
| Εγκατάσταση καλουπιού | Φάκελος, τοποθέτηση, πάχος και μάζα καλουπιού, βοηθητικά προγράμματα και πρόσβαση σε υπηρεσίες | Σχέδιο διεπαφής καλουπιού-μηχανής |
| Άνοιγμα και αφαίρεση | Χώρος ανοίγματος, απαιτούμενες κινήσεις καλουπιού, διαδρομή λαβής και διάκενο για το ζεστό μέρος | Ανασκόπηση κίνησης και ακολουθία αφαίρεσης |
| Κρίσιμες περιοχές τοίχου | Εργαλεία κεφαλής, έλεγχος καθαρισμού και προτεινόμενες θέσεις επιθεώρησης | Αντιστοιχισμένες μετρήσεις έναντι ορίων σχεδίασης |
| Τελειωμένες διεπαφές | Εξαρτήματα κοπής, σύνδεσης, συναρμολόγησης και τοποθέτησης | Έλεγχοι διαστάσεων και λειτουργιών τελικού εξαρτήματος |
| Αποδεκτή έξοδος | Ολοκληρώστε το κελί, το σημείο μέτρησης, τους κανόνες διακοπής και τον χειρισμό απόρριψης | Χρονομετρημένη δοκιμή με αποδεκτές ποσότητες και εγγραφές διακοπής |
Πώς θα επανεξέταζα ένα έργο χύτευσης με εμφύσηση αυτοκινήτου
Για ένα έργο χύτευσης με εμφύσηση αυτοκινήτου, θα εξετάσω το σχέδιο εξαρτημάτων πριν συζητήσω τη χωρητικότητα του μηχανήματος. Οι αρχικές μου ερωτήσεις θα αφορούσαν τον βαθμό υλικού, το περιβάλλον λειτουργίας, τα σημεία σύνδεσης και τις απαιτήσεις αποδοχής. Ο ονομαστικός όγκος δοχείου ενός μηχανήματος θα παραμείνει ως αναφορά ελέγχου και όχι η βάση για την έγκριση ενός αγωγού ή μιας ακανόνιστης δεξαμενής.
Εάν ένα δοκιμαστικό εξάρτημα πέτυχε το στόχο βάρους του αλλά αποτύγχανε σε έναν τοπικό έλεγχο πάχους τοιχώματος, θα διερευνούσα την κατανομή του υλικού πριν αυξήσω το συνολικό βάρος του εξαρτήματος. Θα συγκρίνω τις καθορισμένες τοποθεσίες επιθεώρησης με το προφίλ parison, την προετοιμασία υλικού, τα εργαλεία και τις ρυθμίσεις καταγεγραμμένης διαδικασίας. Η προσθήκη υλικού παντού θα παρέμενε μια προτεινόμενη αλλαγή έως ότου οι σχετικοί έλεγχοι εξαρτημάτων έδειξαν ότι έλυσε το πρόβλημα.
Η ανασκόπηση εργαλείων θα κάλυπτε περισσότερα από το αν το καλούπι ταιριάζει μεταξύ των πλακών. Θα έλεγχα την τοποθέτηση, το πάχος του καλουπιού, τον χώρο ανοίγματος, τις απαιτούμενες κινήσεις και την πλήρη διαδρομή μερικής αφαίρεσης. Οι θύρες και τα χαρακτηριστικά τοποθέτησης θα χρειάζονταν επίσης ένα σαφές σχέδιο για το κόψιμο, την τοποθέτηση και την επιθεώρηση μετά τη χύτευση.
Για έναν καθορισμένο βαθμό μηχανικής-πλαστικής, θα ζητούσα την καθοδήγηση επεξεργασίας του και θα επαληθεύσω την προτεινόμενη διάταξη ξήρανσης, τροφοδοσίας, βίδας και κεφαλής. Δεν θα χρησιμοποιούσα μια τιμή απόδοσης HDPE ως απόδειξη απόδοσης με άλλη ρητίνη. Οποιαδήποτε προτεινόμενη συνταγή επανατριβής θα εξακολουθήσει να υπόκειται στις ισχύουσες απαιτήσεις υλικού και πελατών.
Πριν εγκρίνω το κύτταρο παραγωγής, θα συμπεριλάμβανα εργασίες κατάντη στο δοκιμαστικό σχέδιο. Ένας χυτευμένος αγωγός πρέπει ακόμα να περάσει τα συμφωνημένα στάδια κοπής, συναρμολόγησης και επιθεώρησης. Θα καταγράψω τα αποδεκτά αποτελέσματα, τις διακοπές και τις μη αυτόματες προσαρμογές και, στη συνέχεια, θα διαχώριζα τις απαιτήσεις που πέρασαν από τα στοιχεία που χρειάζονται διόρθωση ή περαιτέρω στοιχεία.
Η σύστασή μου θα εξαρτηθεί από αυτά τα ευρήματα. Ένα μεγαλύτερο μηχάνημα δεν θα ήταν η αυτόματη απάντησή μου σε ένα έλλειμμα παραγωγής. Θα ήθελα πρώτα να εξακριβώσω εάν ο περιορισμός προήλθε από χύτευση, χειρισμό, φινίρισμα ή επιθεώρηση.
Σχέδιο καλουπιού φυσήματος, διανομή τοίχου και κρίσιμες διεπαφές
Το βάρος ενός τελειωμένου μέρους είναι μια μέτρηση ολόκληρου του αντικειμένου. Δεν μπορεί να αναγνωρίσει το πάχος σε μια κάμψη, σύνδεση ή τσίμπημα. Καθορίστε θέσεις επιθεώρησης από το σχέδιο και τη λειτουργία και, στη συνέχεια, συγκρίνετε τις μετρήσεις που έγιναν σε μια καθορισμένη κατάσταση εξαρτήματος.
Ξεχωριστός διαμήκης και περιφερειακός έλεγχος
Επανεξετάστε τον προγραμματισμό διαμήκους στεγανοποίησης χωριστά από την κατανομή του τοίχου γύρω από την περιφέρεια του εξαρτήματος. Ο Toray περιγράφει τον έλεγχο πάχους τοιχώματος ακτίνας στη συζήτηση της τρισδιάστατης διαδικασίας αναρρόφησης. Επιβεβαιώστε τις πραγματικές λειτουργίες ελέγχου του προτεινόμενου συστήματος. μια μεγάλη μέτρηση σημείων προγραμματισμού από μόνη της δεν δείχνει ότι κάθε κρίσιμη τοποθεσία θα καλύψει το όριό της.
Για τοπική αστοχία, αντιστοιχίστε τη μέτρηση στη θέση της στο εξάρτημα και διερευνήστε τις σχετικές μεταβλητές διαδικασίας και εργαλείων. Διατηρήστε τις αλλαγές ανιχνεύσιμες, ώστε να μπορούν να ελεγχθούν τα αποτελέσματά τους. Το υπάρχονοδηγός προγραμματισμού parisonεξηγεί το θέμα ελέγχου με περισσότερες λεπτομέρειες.
Μεταφέρετε τα δεδομένα στο φινίρισμα και τη συναρμολόγηση
Καθορίστε πώς θα μετρώνται οι θύρες, τα κομμένα άκρα και τα χαρακτηριστικά τοποθέτησης σε σχέση με τα καθορισμένα δεδομένα. Συμφωνήστε για την κατάσταση στήριξης και μέτρησης του εξαρτήματος. Ελέγξτε αυτές τις διεπαφές με τους προμηθευτές καλουπιών και εξαρτημάτων χρησιμοποιώντας τοσχεδιασμός καλουπιού και έλεγχοι διεπαφής μηχανής, αντί να αντιμετωπίζεται το φινίρισμα ως ξεχωριστό ζήτημα μετά την έγκριση του καλουπιού.
Καθορίστε την πλήρη κυψέλη χύτευσης με εμφύσηση αυτοκινήτου
Σχεδιάστε τη διαδρομή από την προετοιμασία της ρητίνης μέχρι το σημείο μέτρησης των αποδεκτών μερών. Συμπεριλάβετε την αφαίρεση, το κόψιμο, το άνοιγμα, την ένωση, τη συναρμολόγηση και την επιθεώρηση μόνο όπου τα χρειάζεται το εξάρτημα. Για κάθε λειτουργία, ονομάστε τον προμηθευτή, αποδεικτικά στοιχεία αποδοχής και ευθύνη για την ενσωμάτωση.
Ελέγξτε τις διεπαφές σταθμών: πώς μεταφέρεται ένα εξάρτημα, πώς βρίσκεται, τι συμβαίνει όταν σταματά ένας σταθμός κατάντη και πώς διαχωρίζονται τα απορριπτόμενα μέρη. Μια προσφορά πρέπει να διακρίνει τον εξοπλισμό που παρέχεται από τον κατασκευαστή μηχανών από τον εξοπλισμό που παρέχεται από άλλους. Οοδηγός διαμόρφωσης αυτοματοποιημένης γραμμήςκαλύπτει αυτά τα όρια προσφοράς.
Επιλέξτε επιθεωρήσεις από τη λειτουργία και τις προδιαγραφές του εξαρτήματος. Μια δοκιμή διαρροής, όπου απαιτείται, δεν αντικαθιστά στοιχεία διαστάσεων, διέλευσης, συναρμολόγησης ή ανθεκτικότητας. Αποφύγετε μια γενική λίστα δοκιμών για κάθε εφαρμογή αυτοκινήτου.
Αποδείξτε ξεχωριστά το ανταλλακτικό και τη διαδικασία παραγωγής
Σχεδιάστε μια αντιπροσωπευτική δοκιμή γύρω από την αναθεώρηση του σχεδίου, το εγκεκριμένο υλικό και την προβλεπόμενη συνταγή. Καταγράψτε το καλούπι, τη ρύθμιση, την παρτίδα υλικού και το σχέδιο μέτρησης. Διατηρήστε τις αποδεκτές ποσότητες, τους λόγους απόρριψης, τις στάσεις και τις χειρωνακτικές παρεμβάσεις παράλληλα με το αρχείο του κύκλου.
Η δοκιμή μηχανής προμηθευτή και η έγκριση εξαρτήματος παραγωγής από τον πελάτη εξυπηρετούν διαφορετικούς σκοπούς.Δημόσια επισκόπηση PPAP της AIAGσυνδέει την έγκριση τμήματος παραγωγής με τη σταθερή τήρηση αρχείων σχεδιασμού και προδιαγραφών κατά τη διάρκεια μιας πραγματικής παραγωγής με ρυθμούς παραγωγής. Αυτό το πεδίο είναι ευρύτερο από την επίδειξη κίνησης μηχανής ή την παραγωγή ενός αποδεκτού δείγματος.
| Δραστηριότητα | Ερώτημα που απευθύνεται | Αποδεικτικά στοιχεία προς ορισμό | Δεν καθορίζεται από μόνο του |
|---|---|---|---|
| ΛΙΠΟΣ μηχανής ή κυττάρων | Ο παρεχόμενος εξοπλισμός ικανοποιεί το συμφωνημένο πεδίο αποδοχής; | Συμβατικοί έλεγχοι, διαμόρφωση, δοκιμαστικοί όροι και αρχείο ανοιχτού αντικειμένου | Όλες οι λειτουργίες τελικού εξαρτήματος ή έγκριση παραγωγής από τον πελάτη |
| Λειτουργική επικύρωση μέρους | Πληροί το έτοιμο εξάρτημα τις καθορισμένες απαιτήσεις χρήσης; | Ισχύουν αρχεία διαστάσεων, συναρμολόγησης, λειτουργικότητας και αντοχής | Παρατεταμένη απόδοση παραγωγής εκτός των αξιολογούμενων συνθηκών |
| Έγκριση ανταλλακτικού παραγωγής από τον πελάτη | Η προβλεπόμενη διαδικασία παραγωγής πληροί τις ισχύουσες απαιτήσεις έγκρισης του πελάτη; | Υποβολές και τεκμήρια παραγωγής που καθορίζονται από τον πελάτη, συμπεριλαμβανομένου του PPAP όπου απαιτείται | Έγκριση για αλλαγμένο υλικό, σχέδιο ή διαδικασία χωρίς την απαιτούμενη αναθεώρηση |
Ορίστε τις ποσότητες δειγμάτων, τη διάρκεια της δοκιμής, τις μεθόδους μέτρησης και τυχόν στατιστικά κριτήρια στο σχέδιο αποδοχής του έργου. Μην δανείζεστε έναν καθολικό στόχο Cpk ή διάρκεια εκτέλεσης από ένα γενικό άρθρο μηχανής. Για το τμήμα του εξοπλισμού, χρησιμοποιήστε τοΟδηγός προγραμματισμού FATγια τη θέσπιση των συμφωνηθέντων ελέγχων.
Κλείστε κάθε απαίτηση όπως πέρασε, απαιτώντας διορθωτική εργασία και επανέλεγχο ή δεν έχει επαληθευτεί ακόμη. Εκχωρήστε έναν ιδιοκτήτη και αποδεικτικά κλεισίματος στις δύο τελευταίες κατηγορίες. Η διατήρηση αυτών των καταστάσεων χωριστά αποτρέπει μια ημιτελή δοκιμή από το να μετατραπεί σε προφανή έκδοση παραγωγής.
Συγκρίνετε την παραγωγή και το κόστος στο όριο του αποδεκτού μέρους
Μετρήστε τα τελικά εξαρτήματα αυτοκινήτου που περνούν τους συμφωνημένους ελέγχους. Δηλώστε εάν ο στόχος περιλαμβάνει αλλαγές, διακοπές και λειτουργίες κατάντη και χρησιμοποιήστε την ίδια χρονική βάση για κάθε σταθμό. Δείτε τοοδηγός υπολογισμού ποσοστού παραγωγήςγια τη διάκριση μεταξύ ονομαστικών κύκλων και αποδεκτής παραγωγής.
Αξιολόγηση ενός στοιχείου αγωγού HVAC πέρα από τον κύκλο χύτευσης του
Για ένα υποθετικό έργο αγωγών HVAC αυτοκινήτου, θα ξεκινούσα με απαίτηση 95 αποδεκτών ανταλλακτικών ανά προγραμματισμένη ώρα. Ας υποθέσουμε ότι ένα καλούπι μίας κοιλότητας, ένας κύκλος χύτευσης 32 δευτερολέπτων, 90% διαθεσιμότητα σε στάδιο καλουπώματος και τελική αποδεκτή απόδοση 96% σε ολόκληρη τη διαδικασία.
Ο ονομαστικός ρυθμός χύτευσης θα ήταν 3.600 ÷ 32, ή 112,5 μέρη ανά ώρα. Η εφαρμογή της υποτιθέμενης διαθεσιμότητας λειτουργίας θα αφήσει μια χωρητικότητα σταδίου χύτευσης 101,25 μερών ανά προγραμματισμένη ώρα.
Αυτός ο αριθμός δεν θα καθόριζε την τελική παραγωγή. Θα συγκρίνω επίσης την ικανότητα κοπής, χειρισμού και επιθεώρησης. Ο παρακάτω πίνακας δείχνει δύο σενάρια σχεδιασμού, υποθέτοντας ότι δεν υπάρχουν πρόσθετες απώλειες μεταφοράς ή αλληλεπιδράσεις μεταξύ των στάσεων σταθμών. Και τα δύο στοιχεία χωρητικότητας κατάντη χρησιμοποιούν προγραμματισμένες ώρες και ήδη επιτρέπουν τις υποτιθέμενες διακοπές του σταθμού. η απόδοση 96% εφαρμόζεται μία φορά στο τέλος.
| Μέτρο προγραμματισμού | Αρχικό σενάριο κατάντη | Αναθεωρημένο σενάριο κατάντη |
|---|---|---|
| Χωρητικότητα σταδίου χύτευσης | 101,25 μέρη/ώρα | 101,25 μέρη/ώρα |
| Δυνατότητα επεξεργασίας κατάντη | 90 μέρη/ώρα | 105 μέρη/ώρα |
| Υποτιθέμενη τελική αποδεκτή απόδοση | 96% | 96% |
| Προβλεπόμενη αποδεκτή έξοδος | 86,4 μέρη/ώρα | 97,2 μέρη/ώρα |
| Απαιτούμενη αποδεκτή έξοδος | 95 μέρη/ώρα | 95 μέρη/ώρα |
Στο αρχικό σενάριο, η μεταγενέστερη χωρητικότητα θα περιόριζε την κυψέλη σε 90 μέρη την ώρα πριν από το όριο τελικής απόδοσης. Η προβλεπόμενη αποδεκτή απόδοση θα ήταν επομένως 90 × 0,96 = 86,4 μέρη ανά ώρα, κάτω από την απαίτηση.
Στη συνέχεια θα αξιολογούσα μια κατάντη διάταξη ικανή να επεξεργαστεί 105 μέρη την ώρα. Με το στάδιο χύτευσης να περιορίζει την παροχή, η προβλεπόμενη αποδεκτή παραγωγή θα γίνει 101,25 × 0,96 = 97,2 μέρη ανά ώρα.
Ο αναθεωρημένος υπολογισμός θα υπερέβαινε τον στόχο μόνο κατά 2,2 μέρη ανά ώρα. Θα το αντιμετώπιζα ως περιορισμένο χώρο σχεδιασμού, όχι ως απόδειξη εγκεκριμένου ποσοστού παραγωγής. Μια αντιπροσωπευτική δοκιμή κυψελών θα πρέπει ακόμα να καθορίσει τον πραγματικό κύκλο, τις διακοπές, την απόδοση κατάντη και την αποδεκτή απόδοση.
Αυτή η σύγκριση θα κατευθύνει την αναθεώρηση μηχανικής προς τη διάταξη φινιρίσματος και επιθεώρησης πριν ζητηθεί μια μεγαλύτερη μηχανή χύτευσης με εμφύσηση.
Συγκρίνετε το ίδιο εύρος παραγωγής
Διαχωρίστε το μηχάνημα, το καλούπι, την προετοιμασία υλικού, τα εξαρτήματα φινιρίσματος, την επιθεώρηση, την ενσωμάτωση και το κόστος δοκιμής σε κάθε πρόταση. Μια τιμή μόνο για μηχανή δεν μπορεί να συγκριθεί άμεσα με μια τιμή πλήρους κυψέλης. Αξιολογήστε την πρόσθετη χωρητικότητα σε σχέση με την αποδεκτή παραγωγή και τη ζήτηση του έργου. Μην υποθέτετε ότι ένα μεγαλύτερο μηχάνημα θα αφαιρέσει μια συμφόρηση κατάντη.
Ετοιμάστε ένα RFQ για ανταλλακτικά αυτοκινήτου για το Kingngle
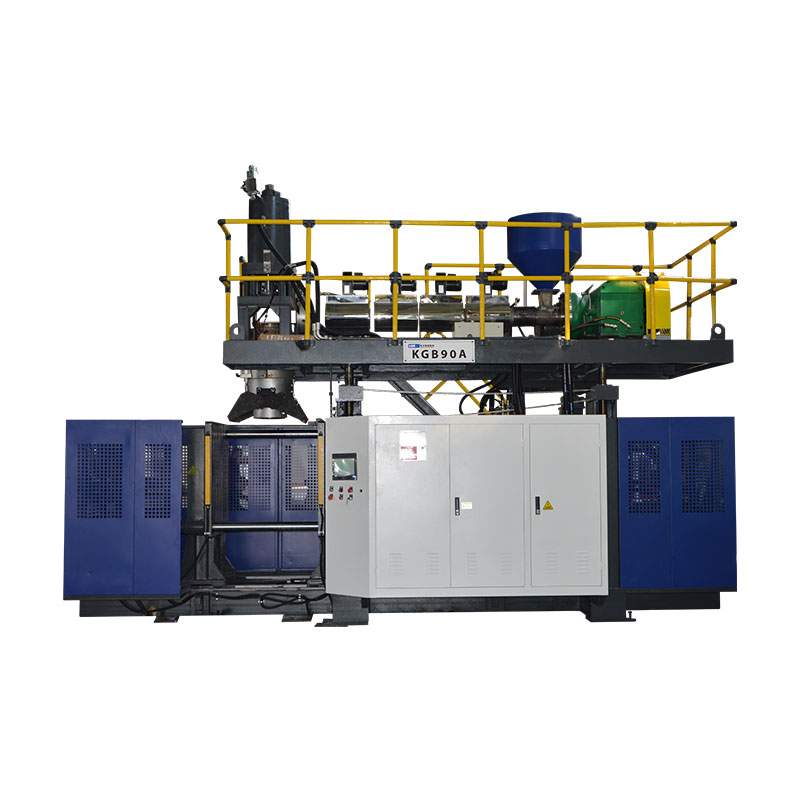
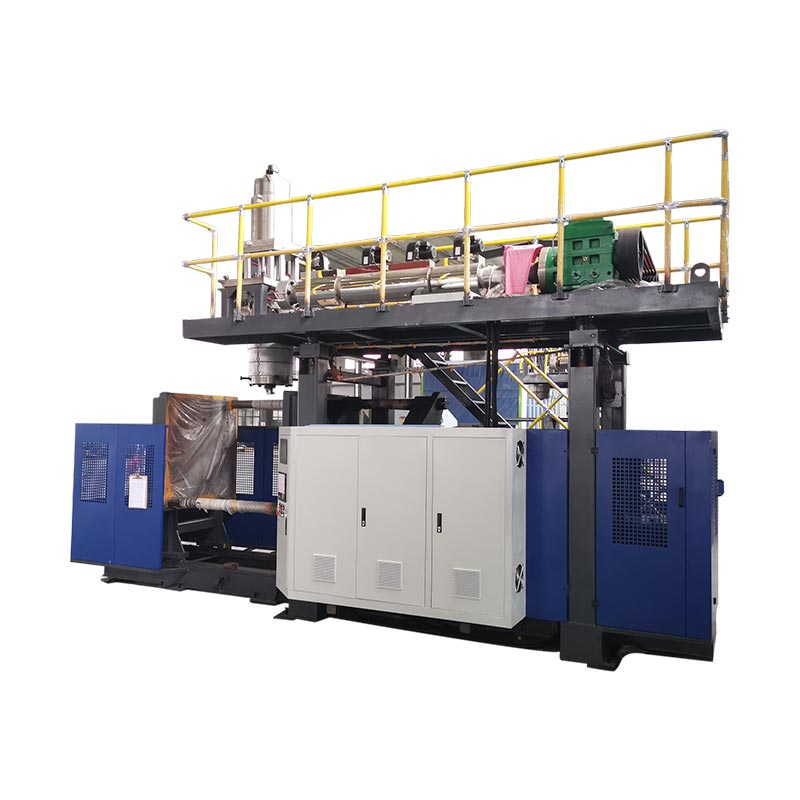
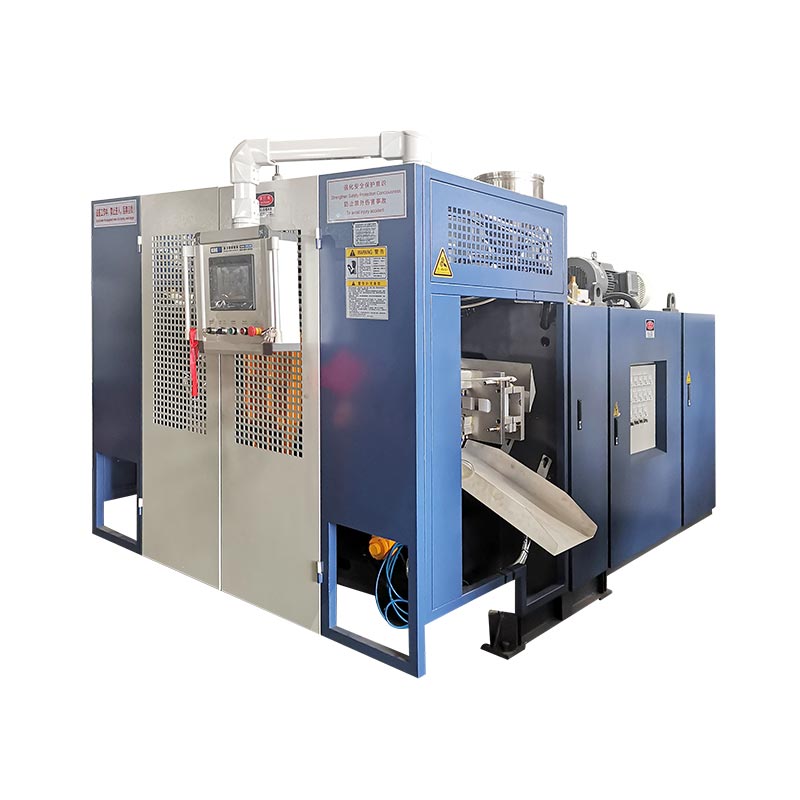
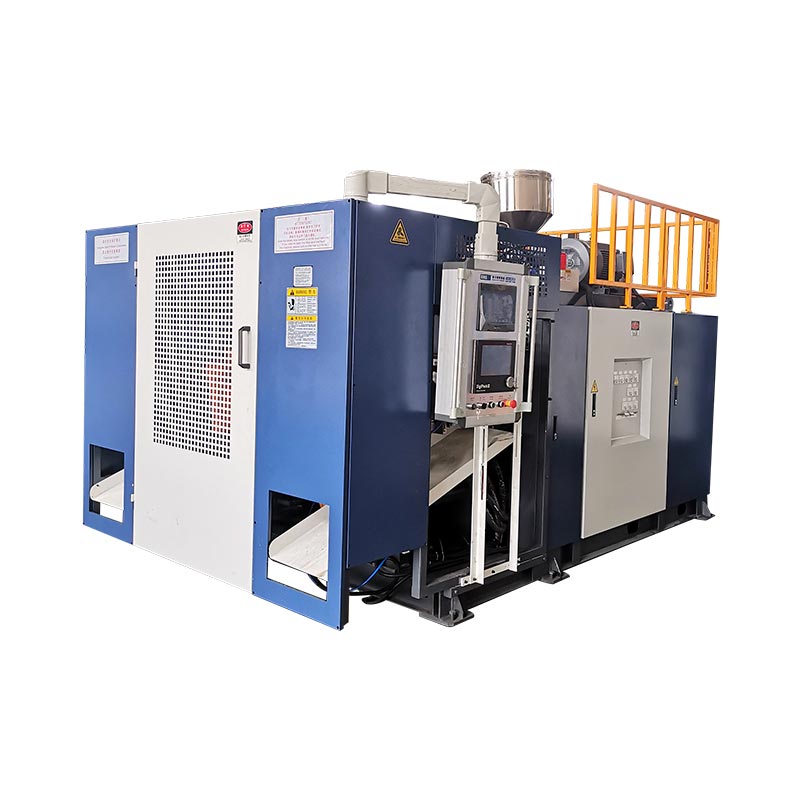
Οι δημοσιευμένες πλατφόρμες συσσωρευτών της Kingle παρέχουν αναφορές προδιαγραφών για μια αρχική συζήτηση. Δεν είναι αυτόματες επιλογές για το παράδειγμα του υποθετικού αγωγού ή για κάθε εξάρτημα αυτοκινήτου. Το προτεινόμενο υλικό, το καλούπι και το πλήρες εύρος παραγωγής χρειάζονται ακόμη τεχνική αναθεώρηση.
| Πεδίο αναφοράς | KGB80A | KGB100B |
|---|---|---|
| Διαφημίζεται η μέγιστη χωρητικότητα εμπορευματοκιβωτίων | 30 L | 120 L |
| Δύναμη σύσφιξης | 215 kN | 440 kN |
| Μέγεθος πλάκας καλουπιού, Π × Υ | 750 × 860 χλστ | 1.200 × 1.200 χλστ |
| Μέγιστο μέγεθος καλουπιού, Π × Υ | 520 × 860 χλστ | 920 × 1.200 χλστ |
| Πάχος καλουπιού | 360 έως 420 mm | 510 έως 600 mm |
| Αναφερόμενη σύνδεση εφαρμογής | Σωληνώσεις ανταλλακτικών αυτοκινήτων | Ανταλλακτικά αυτοκινήτων και δεξαμενές αυτοκινήτων |
Ο πίνακας αναπαράγει επιλεγμένα πεδία από τις συνδεδεμένες σελίδες προϊόντων Kingngle. Το μέγεθος της πλάκας και το μέγιστο μέγεθος καλουπιού είναι διαφορετικά πεδία. Κανένα από τα δύο δεν επιβεβαιώνει πλήρη φάκελο κίνησης, έξοδο για συγκεκριμένη κατηγορία, εξειδικευμένη διαδικασία αναρρόφησης ή έγκριση συστήματος καυσίμου. Ζητήστε το σχέδιο διεπαφής και τη διαμόρφωση για την προτεινόμενη κατασκευή.

Στείλτε ένα πακέτο αξιολόγησης, όχι απλώς έναν απαιτούμενο όγκο μηχανήματος
- Σχέδια 3D και 2D εξαρτημάτων με αναθεωρήσεις, τελειωμένη γεωμετρία, σημεία αναφοράς και κρίσιμες απαιτήσεις τοίχου ή διεπαφής.
- Η καθορισμένη ποιότητα ρητίνης, η εγκεκριμένη συνταγή παραγωγής και οι σχετικές οδηγίες επεξεργασίας.
- Βάρος εξαρτήματος, προγραμματισμένη διάταξη καλουπιού, υπάρχουσες πληροφορίες εργαλείων και η προτεινόμενη σειρά φινιρίσματος.
- Απαιτούμενη αποδεκτή παραγωγή με τη χρονική βάση, την ετήσια ζήτηση, το μείγμα προϊόντων και τις απαιτήσεις επιθεώρησης.
- Συνθήκες τοποθεσίας και σαφής κατάλογος του ποιος προμηθεύει το καλούπι, τα βοηθητικά, το φινίρισμα, την επιθεώρηση και την ενσωμάτωση.
Αυτές οι είσοδοι επιτρέπουν στην τεχνική επισκόπηση τη διεύθυνση προσαρμογής, ανεπίλυτων απαιτήσεων και δοκιμαστικών συνθηκών προτού οριστικοποιηθεί η διαμόρφωση του μηχανήματος.
Συχνές ερωτήσεις
Μπορεί κάθε αγωγός αέρα αυτοκινήτου να κατασκευαστεί σε μια συμβατική μηχανή εμφύσησης;
Όχι. Ελέγξτε τη γεωμετρία, την καθορισμένη ρητίνη, τις διεπαφές και την πρόσβαση στα εργαλεία. Ορισμένα σχήματα δικαιολογούν την αξιολόγηση της εξειδικευμένης τοποθέτησης παρισίων, της χύτευσης με αναρρόφηση ή των ενωμένων τμημάτων. Ένα συμβατικό μηχάνημα με ρομπότ εξαγωγής δεν καθορίζει από μόνο του αυτές τις δυνατότητες διαμόρφωσης.
Είναι αρκετός ο όγκος του συσσωρευτή για να επιλέξετε μια μηχανή για ένα ανταλλακτικό αυτοκινήτου;
Όχι. Απαίτηση χρήσης βολής, παράδοση για συγκεκριμένο υλικό, εγκατάσταση καλουπιού, χώρος ανοίγματος, απαιτούμενες κινήσεις, αφαίρεση εξαρτημάτων και εργασίες κατάντη χρειάζονται επίσης αναθεώρηση. Ένας διαφημιζόμενος όγκος κοντέινερ είναι μια αναφορά ελέγχου και όχι μια πλήρης μέθοδος επιλογής για ένα ακανόνιστο τεχνικό μέρος.
Μπορεί μια μηχανή HDPE να επεξεργαστεί μια συγκεκριμένη κατηγορία μηχανικής-πλαστικής;
Αυτό απαιτεί μια ειδική αναθεώρηση της προετοιμασίας του υλικού, της πλαστικοποίησης, της εργαλειοθήκης κεφαλής, των ελέγχων και της προτεινόμενης διαδικασίας. Ένας δημοσιευμένος ρυθμός εξώθησης HDPE δεν αποδεικνύεται απόδοση με άλλη ρητίνη. Επιβεβαιώστε τη διαμόρφωση και εκτελέστε μια αντιπροσωπευτική δοκιμή με το προβλεπόμενο υλικό.
Γιατί μπορεί ένα εξάρτημα να πετύχει τον στόχο βάρους του αλλά να αποτύχει σε έλεγχο πάχους τοίχου;
Το βάρος περιγράφει ολόκληρο το τμήμα, ενώ ένας έλεγχος πάχους μετρά μια τοποθεσία. Το υλικό μπορεί να κατανεμηθεί διαφορετικά μεταξύ των περιοχών χωρίς αντίστοιχη αλλαγή στο συνολικό βάρος. Χαρτογραφήστε την αποτυχημένη τοποθεσία και διερευνήστε τις σχετικές συνθήκες υλικού, εργαλείων και διαδικασίας προτού αποφασίσετε πώς να τη διορθώσετε.
Η μετάδοση ενός FAT μηχανής ολοκληρώνει την έγκριση ανταλλακτικού παραγωγής από τον πελάτη;
Όχι. Το FAT καλύπτει το συμφωνημένο πεδίο αποδοχής εξοπλισμού. Η επικύρωση τελικού εξαρτήματος και η έγκριση παραγωγής από τον πελάτη απαιτούν τα δικά τους ισχύοντα αποδεικτικά στοιχεία. Όπου απαιτείται PPAP, επιβεβαιώστε τις απαιτήσεις υποβολής και παραγωγής του πελάτη αντί να αντιμετωπίζετε την παράδοση του εξοπλισμού ως έγκριση.
Είναι η αγορά μιας μηχανής χύτευσης με εμφύσηση αυτοκινήτου το ίδιο με την προμήθεια προσαρμοσμένων ανταλλακτικών με φυσητήρα;
Όχι. Η προμήθεια εξοπλισμού αφορά τα μηχανήματα, τις διεπαφές εργαλείων, την ολοκλήρωση και το πεδίο αποδοχής για μια παραγωγική διαδικασία. Η προμήθεια τελικών ανταλλακτικών αφορά την ευθύνη του κατασκευαστή για την παραγωγή και την προμήθεια αυτών των ανταλλακτικών. Διευκρινίστε ποιο πεδίο εφαρμογής ζητείται πριν συγκρίνετε τους προμηθευτές.
Για μια αναθεώρηση εξοπλισμού ανταλλακτικών αυτοκινήτων, στείλτε το σχέδιο και τις απαιτήσεις υλικούΣελίδα επικοινωνίας του Kingleή emailsales@kinggle.com. Τηλέφωνο:+86-574-87103665. Πληροφορίες εταιρείας είναι διαθέσιμες στοΣελίδα Kingngle About.
Εγκρίνετε τη διαδρομή παραγωγής πριν δεσμευτείτε στο μηχάνημα
Ξεκινήστε με το εξάρτημα και το υλικό, διευθετήστε τη διαδρομή διαμόρφωσης και μετατρέψτε το σχέδιο σε σαφείς απαιτήσεις εξοπλισμού και επικύρωσης. Στη συνέχεια, συγκρίνετε τις πλήρεις προτάσεις στο όριο του αποδεκτού μέρους. Ένα υποχρεωτικό πρόβλημα προσαρμογής χρειάζεται επίλυση. ένας ταχύτερος κύκλος ή χαμηλότερη τιμή αγοράς δεν μπορεί να το κλείσει.