Το ίδιο ορατό ελάττωμα μπορεί να προέλθει από ρητίνη, σχηματισμό παρισίων, εργαλεία, αέρα, ψύξη, κατάσταση μηχανής ή αλλαγή συνταγής χωρίς έγγραφα. Αυτός ο οδηγός βοηθά μια ομάδα παραγωγής να βρει τα πρώτα χρήσιμα στοιχεία πριν αλλάξει τις ρυθμίσεις.

Σημείωση ορολογίας:Οι διεθνείς ομάδες παραγωγής μπορεί να καλέσουν το ίδιο θέμαελαττώματα χύτευσης με εμφύσηση, προβλήματα και λύσεις χύτευσης με εμφύσηση, ελαττώματα πλαστικού μπουκαλιούήφυσήξτε ελαττώματα καλουπωμένου εξαρτήματος. Η ορθογραφία και η αλλαγή ονόματος μέρους. η τεκμηριωμένη διαγνωστική μέθοδος δεν το κάνει.
Ξεκινήστε με μια διαγνωστική ροή εργασιών τεσσάρων επιπέδων
Μια λίστα πιθανών αιτιών είναι χρήσιμη, αλλά μπορεί επίσης να ενθαρρύνει την τυχαία προσαρμογή. Μια καλύτερη ακολουθία περιορίζει το σφάλμα από το τελειωμένο τμήμα πίσω κατά τη διάρκεια της διαδικασίας. Ο προμηθευτής ρητίνης καθοδηγεί απόLyondellBasell, Πλαστικά FormosaκαιTeknor ApexΌλα δείχνουν ότι ένα σύμπτωμα μπορεί να έχει πολλές αιτίες διαδικασίας, υλικού και εργαλείου.
Κάντε τέσσερις ερωτήσεις πριν αγγίξετε τη συνταγή
- Είναι το ελάττωμα τοπικό ή παγκόσμιο;Η μία πλευρά προτείνει κεντράρισμα της μήτρας, ευθυγράμμιση καλουπιού, ανισορροπία ψύξης ή τοπικό εξαερισμό. Κάθε κοιλότητα ή κάθε τμήμα υποδηλώνει ένα κοινό πρόβλημα υλικού, θερμοκρασίας, πίεσης, χρησιμότητας ή αλληλουχίας.
- Είναι επαναλαμβανόμενο ή διακοπτόμενο;Ένα ελάττωμα στην ίδια θέση κάθε κύκλου δείχνει προς τη γεωμετρία, τα εργαλεία ή ένα συγχρονισμένο συμβάν διαδικασίας. Ένα κινούμενο ελάττωμα δείχνει πιο συχνά προς ασταθή εξώθηση, μόλυνση, βοηθητικά προγράμματα, ανάδραση αισθητήρα ή παραλλαγή βολής.
- Τι άλλαξε αμέσως πριν εμφανιστεί;Ελέγξτε την παρτίδα υλικού, το ποσοστό επανατριβής, το χρώμα, την αναθεώρηση συνταγής, το σέρβις καλουπιών, την επισκευή θερμαντήρα, το κύκλωμα νερού, τη ζήτηση αέρα, την παράδοση βάρδιας και την κατάσταση εκκίνησης.
- Συμφωνεί η μέτρηση με την οπτική κρίση;Ένα δοχείο μπορεί να φαίνεται αποδεκτό ενώ το ελάχιστο τοίχωμα, το βάρος, η διάσταση του λαιμού, η απόδοση διαρροής ή το ανώτερο φορτίο έχουν μετακινηθεί εκτός της εγκεκριμένης απαίτησης.
Πίνακας αντιμετώπισης προβλημάτων ελαττώματος χύτευσης με εμφύσηση εξώθησης
Χρησιμοποιήστε αυτόν τον πίνακα ως διαδρομή προς τους πρώτους ελέγχους, όχι ως γενικό φύλλο ρυθμίσεων. Η ποιότητα ρητίνης, η γεωμετρία του εξαρτήματος, η κεφαλή μήτρας, το καλούπι, ο τύπος μηχανής και οι προδιαγραφές ποιότητας καθορίζουν το σωστό παράθυρο λειτουργίας.
| Ελάττωμα ή όρος αναζήτησης | Πιθανή αιτία στρώματα | Πρώτες αποδείξεις προς έλεγχο | Διορθωτική κατεύθυνση |
|---|---|---|---|
| Υπερβολικό φλας | Υπερβολικά πολύ υλικό στο τσίμπημα, η μούχλα δεν κλείνει πλήρως, πρόβλημα σφιγκτήρα, φθαρμένο ή κατεστραμμένο τσίμπημα, ευθυγράμμιση ή χρονισμός | Θέση και πάχος φλας, θέση κλεισίματος καλουπιού, ανάδραση σφιγκτήρα, μερικό βάρος, κατάσταση τσιμπήματος | Σωστή κατάσταση κλεισίματος ή εργαλείων. στη συνέχεια αναδιανείμετε το υλικό αντί να μειώσετε ολόκληρο το τμήμα στα τυφλά |
| Λεπτό ή αδύναμο τσίμπημα | Λιώστε πολύ ζεστό, ανεπαρκές υλικό κατά τη συγκόλληση, ακατάλληλη γεωμετρία τσιμπήματος, υπερβολικό ή πρώιμο προφύσημα | Τμήμα συγκόλλησης, θέση στεγανοποίησης, πραγματική θερμοκρασία, χρονισμός πριν από την εμφύσηση, εγκεκριμένη κατάσταση εργαλείων | Αποκαταστήστε τη σταθερή γραμμή βάσης θερμικής και χρονισμού. επιθεωρήστε το καλούπι πριν προσθέσετε συνολικό βάρος |
| Κόψιμο ή σχίσιμο με τσιμπήματα | Κρύο παρίσον, αιχμηρό ή κατεστραμμένο τσίμπημα, γρήγορο κλείσιμο της μούχλας, κακή ευθυγράμμιση | Εξάρτημα με φλας ακόμα συνδεδεμένο, θέση κοπής, κίνηση καλουπιού και άκρη εργαλείων | Διορθώστε τη φυσική βλάβη/ευθυγράμμιση και επαληθεύστε τη σειρά κλεισίματος του καλουπιού. κάνετε μόνο ελεγχόμενες θερμικές αλλαγές |
| Ανώμαλο πάχος τοιχώματος | Θέση προφίλ, κεντράρισμα μήτρας, χαλάρωση parison, ασταθής έξοδος, μετατόπιση καλουπιού, ασύμμετρη ψύξη ή τέντωμα | Διορθώθηκε ο χάρτης τοίχου σε πολλούς κύκλους, το μερικό βάρος, η ανάδραση κενού καλουπιού και η πλευρά του ελαττώματος | Διαχωρίστε μια ανάγκη τοπικού προφίλ από τη μηχανική ασυμμετρία. χρησιμοποιήστε τον εγκεκριμένο χάρτη τοίχου |
| Λεπτές γωνίες, ώμος ή λαβή | Υψηλό τοπικό τέντωμα, ρήξη πολύ μικρή ή άστοχη, ανεπαρκές προγραμματισμένο υλικό, έγκαιρη επαφή | Ελάχιστη θέση τοίχου, διάμετρος/μήκος παρισιού, ευθυγράμμιση προφίλ προς τμήμα | Τοποθετήστε το υλικό στην απαιτητική ζώνη και επιβεβαιώστε τη θέση πάρτι πριν αυξήσετε το συνολικό βάρος |
| Παρίσον πτώση ή κατάρρευση | Χαμηλή ισχύς τήξης, υπερβολική θερμοκρασία, μεγάλος χρόνος παραμονής, βαρύς καθαρισμός, συμπεριφορά ρητίνης | Μήκος και σχήμα Parison σε σχέση με το χρόνο, πραγματική κατάσταση τήξης, χρόνος πτώσης/μεταφοράς | Μειώστε τον μη υποστηριζόμενο χρόνο ή σταθεροποιήστε τη τήξη και την έξοδο εντός του εγκεκριμένου παραθύρου διεργασίας |
| Παρίσον μπούκλα ή αγκίστρια | Ανισορροπία θερμοκρασίας καλουπιού, κακή ευθυγράμμιση, μόλυνση στο χείλος της μήτρας, ανομοιόμορφη ροή | Κατεύθυνση μπούκλας, κατάσταση προθέρμανσης, κατάσταση χείλους και ισχύς στη ζώνη κεφαλής | Επιτρέψτε σταθερή προθέρμανση. επιθεωρήστε και καθαρίστε χρησιμοποιώντας την εγκεκριμένη διαδικασία. σωστή ευθυγράμμιση παρά αντιστάθμιση στο καλούπι |
| Τραχύ παρίσον, κάταγμα λιωμένου ή φλούδα πορτοκαλιού | Αστάθεια ροής, ακατάλληλος ρυθμός διάτμησης, κατάσταση θερμοκρασίας, υπόστρωμα ή τραχύ καλούπι/κακή εξαέρωση | Είτε υπάρχει τραχύτητα στην ελεύθερη διάστρωση, ρυθμός εξώθησης, επιφάνεια καλουπιού και αεραγωγούς | Προσδιορίστε το parison έναντι της προέλευσης μούχλας. επαναφέρετε τη διαδικασία εξώθησης σε ένα σταθερό παράθυρο |
| Φυσαλίδες ή κενά | Υγρασία/συμπύκνωση, παγιδευμένο αέριο, κακή ανάμειξη, διαρροή/αποδόμηση υλικού, μόλυνση | Χειρισμός υλικού, κατάσταση χοάνης/λαιμού, σχέδιο φυσαλίδων, απαίτηση ρητίνης και συνοχή τήγματος | Αφαιρέστε την αιτία χειρισμού υλικού. ελέγξτε την κατάσταση της ανάμειξης και του εξοπλισμού πριν προσθέσετε αντίθλιψη |
| Μαύρες κηλίδες ή σημάδια εγκαύματος | Υποβαθμισμένη ρητίνη, νεκρά σημεία, μολυσμένο άλεσμα, υπερβολικός χρόνος παραμονής ή εσφαλμένη διακοπή λειτουργίας/έναρξη λειτουργίας | Όταν άρχισαν οι κηλίδες, παρτίδα χρώματος/ξανατριβής, κατάσταση καθαρισμού, ιστορικό θερμοκρασίας και χρόνος διακοπής λειτουργίας | Θέστε σε καραντίνα το ύποπτο υλικό και ακολουθήστε την εγκεκριμένη διαδικασία καθαρισμού/καθαρισμού. αφαιρέστε την πηγή υποβάθμισης |
| Γραμμές ή ραβδώσεις | Κατεστραμμένο/βρώμικο χείλος μήτρας, μόλυνση, υποβαθμισμένο υλικό, ανομοιόμορφο χρώμα ή ροή | Είτε η γραμμή είναι σταθερή γύρω από το parison, την επιθεώρηση με σταγόνες και το ιστορικό αλλαγών υλικού | Προστατέψτε τις επιφάνειες ακριβείας και καθαρίστε με διαδικασία. σωστή ανάμειξη υλικών ή ζημιά |
| Ατελές χτύπημα ή κακή λεπτομέρεια | Περιορισμένος/ανεπαρκής αέρας, διαρροή, ανεπαρκής εξαερισμός, πολύ κρύο parison, χρονομέτρηση ή σύντομη ροή | Αέρας εισόδου της μηχανής κατά τη διάρκεια του φυσήματος, σφράγιση με φυσητήρα, αεραγωγοί και λεπτή/ημιτελής περιοχή | Αποκατάσταση παροχής και εξαερισμού αέρα. επιβεβαιώστε τη σύλληψη parison και τη βασική γραμμή θερμοκρασίας |
| Εκρηξη | Αδύναμο ή κομμένο παρίσον, λανθασμένο τσίμπημα, χαμηλό σφιγκτήρα, υπερβολικό τέντωμα, σύντομο παρίσον ή επιθετικό φύσημα | Προέλευση αστοχίας, σύλληψη parison, κατάσταση τσιμπήματος, χάρτης τοίχου και κλείσιμο καλουπιού | Διορθώστε την πρώτη φυσική αποτυχία. μην το κρύβετε προσθέτοντας μεγάλο μερικό βάρος |
| Warpage, rocker bottom ή οβάλ λαιμός | Ανεπαρκής ή ανομοιόμορφη ψύξη, φραγμένο κανάλι, υψηλή θερμότητα τήξης, πρώιμη εκτόξευση, ανομοιόμορφη κατανομή υλικού | Νερό παροχής/επιστροφής, μοτίβο θερμοκρασίας κοιλότητας, χρόνος ψύξης και αλλαγή μετά την εκτίναξη | Αποκατάσταση ισορροπημένης απομάκρυνσης θερμότητας. στη συνέχεια ελέγξτε τον χρόνο κύκλου και την κατανομή του τοίχου |
| Διαρροή ή αποτυχία λειτουργικού ελέγχου | Αδυναμία τσιμπήματος, τρύπα καρφίτσας, λεπτό τοίχωμα, φινίρισμα λαιμού, ζημιά στο κόψιμο, μόλυνση ή ρύθμιση δοκιμής | Σημειώστε την ακριβή θέση αστοχίας. τομή το μέρος? επαληθεύστε την κατάσταση του ελεγκτή και της επένδυσης | Εντοπίστε τη διαρροή στο στάδιο σχηματισμού της και επαναλάβετε την καθορισμένη δοκιμή μετά τη διόρθωση |
Ελαττώματα υλικού και τήγματος: ακολουθήστε την παρτίδα πριν από το μηχάνημα
Όταν ένα ελάττωμα ξεκινά μετά από αλλαγή ρητίνης, κύριας παρτίδας ή επανατριβής, διατηρήστε τις ετικέτες και τα δείγματα πριν ρυθμίσετε τον εξοπλισμό. Καταγράψτε την ποιότητα της ρητίνης, την παρτίδα, την αναλογία χρώματος, την πηγή επανατριβής, την οθόνη μύλου, την κατάσταση αποθήκευσης και τον χρόνο αλλαγής. Ένα μολυσμένο μείγμα μπορεί να δημιουργήσει μαύρες κηλίδες, ραβδώσεις, φυσαλίδες, γραμμές μήτρας, κακές συγκολλήσεις και ασταθή εξώθηση. Μια προσαρμογή δεν μπορεί να τα διορθώσει όλα.
Η υγρασία δεν είναι ίδια στα υλικά. Ακολουθήστε τις απαιτήσεις χειρισμού και στεγνώματος του προμηθευτή ρητίνης αντί να υποθέτετε ότι κάθε ρητίνη εμφύσησης χρειάζεται την ίδια επεξεργασία. Η συμπύκνωση σε κρύο υλικό ή στην περιοχή τροφοδοσίας μπορεί να δημιουργήσει πρόβλημα ακόμα και όταν το πολυμερές δεν είναι κανονικά στεγνό. Ο οδηγός αντιμετώπισης προβλημάτων της LyondellBasell εντοπίζει την ανομοιομορφία συμπύκνωσης και τήξης μεταξύ πιθανών αιτιών δημιουργίας φυσαλίδων και ελαττωμάτων τοίχου.
Μαύρες κηλίδες, καπνός και καμένο υλικό
Πρώτα προσδιορίστε εάν το ελάττωμα έχει διορθωθεί σε μία διαδρομή ροής ή κατανέμεται τυχαία. Μια σταθερή γραμμή μπορεί να υποδεικνύει μια θέση μήτρας/κεφαλής. Τυχαίες κηλίδες μπορεί να ακολουθήσουν μολυσμένη ρητίνη, επανατριβή ή υποβαθμισμένο υλικό που απελευθερώνεται από μια νεκρή περιοχή. Ελέγξτε τις εγγραφές μεγάλων στάσεων, έκθεσης σε υψηλή θερμοκρασία, εκκίνησης και τερματισμού λειτουργίας και, στη συνέχεια, χρησιμοποιήστε την εγκεκριμένη από το μηχάνημα και τη ρητίνη μέθοδο καθαρισμού. Μην ξύνετε τις επιφάνειες μήτρας ακριβείας με μη εγκεκριμένο εργαλείο.
Χρωματικές ραβδώσεις και ασυνεπής ανάμειξη
Ελέγξτε εάν η ράβδωση ακολουθεί αλλαγή υλικού, επαναλείανση χαμηλής πυκνότητας όγκου, διακοπή τροφοδοσίας ή σταθερή θέση καλουπιού. Επιθεωρήστε το αρχείο δοσολογίας και ανάμειξης πριν αυξήσετε την ενέργεια ανάμειξης. Η μεγαλύτερη αντίθλιψη μπορεί να βελτιώσει την ανάμειξη σε ορισμένες διαδικασίες, αλλά μπορεί επίσης να προσθέσει θερμότητα διάτμησης και χρόνο παραμονής. Η σωστή απόκριση εξαρτάται από τον εξωθητήρα, τη ρητίνη και το καθιερωμένο παράθυρο διεργασίας.

Ελαττώματα Parison και ανομοιόμορφο πάχος τοιχώματος
Το parison αλλάζει ήδη πριν κλείσει το καλούπι. Η διόγκωση μήτρας αυξάνει το μέγεθός της καθώς βγαίνει από το εργαλείο. Η βαρύτητα και η χαμηλή αντοχή τήξης μπορούν να το τραβήξουν προς τα κάτω. η θερμοκρασία και η ροή μπορεί να διαφέρουν γύρω από την περιφέρεια. Μια μελέτη ανοιχτής πρόσβασης του 2025 σχετικά μεσχηματισμός parison με χρήση δεδομένων διαδικασίας εξώθησηςαντιμετωπίζει επίσης τη διόγκωση, την πτώση και την κατανομή της θερμοκρασίας ως σημαντικούς παράγοντες. Αυτός είναι ο λόγος για τον οποίο ένας έτοιμος χάρτης τοίχου είναι πιο χρήσιμος από ένα απλό μέσο πάχος.
Όταν ο τοίχος είναι λεπτός από τη μία πλευρά
Μετρήστε τις ίδιες περιφερειακές θέσεις σε πολλά διαδοχικά μέρη. Εάν η λεπτή πλευρά παραμένει σταθερή σε σχέση με το καλούπι, επιθεωρήστε το κεντράρισμα της μήτρας, τη θέση του καλουπιού, την τοπική ψύξη και την πρώιμη επαφή παραλλαγής. Εάν περιστρέφεται ή κινείται, διερευνήστε τη σταθερότητα της εξώθησης, τη συνοχή του υλικού και την ανάδραση. Μην αντισταθμίζετε μια μηχανική κακή ευθυγράμμιση με ένα περίπλοκο προφίλ, εκτός εάν έχει αποκλειστεί η φυσική αιτία.
Όταν μια γωνία, ο ώμος, η λαβή ή το κάτω μέρος είναι λεπτό
Αυτά τα χαρακτηριστικά τεντώνουν το parison περισσότερο από έναν ευθύ τοίχο. Βεβαιωθείτε ότι το parison φτάνει στο σωστό μήκος και θέση στο κλείσιμο του καλουπιού. Στη συνέχεια, ευθυγραμμίστε το προγραμματισμένο παχύ τμήμα με το απαιτητικό χαρακτηριστικό. του ΚινγκλΟδηγός προγραμματισμού parison και πάχους τοίχουεξηγεί τη θέση του προφίλ, το τοπικό άνοιγμα και τη συνολική κλίμακα με περισσότερες λεπτομέρειες.
Όταν το πάχος αλλάζει από κύκλο σε κύκλο
Ένα προφίλ δεν είναι η πρώτη διόρθωση για μια ασταθή διαδικασία. Συγκρίνετε την πραγματική θερμοκρασία, την έξοδο εξώθησης, τη βολή ή τη θέση του συσσωρευτή όπου ισχύει, το μήκος παρισίων, την υδραυλική συμπεριφορά και την εντολή/ανάδραση του διακένου. Σταθεροποιήστε τη διαδικασία πριν επεξεργαστείτε πολλά σημεία. Αποθηκεύστε την αποδεκτή συνταγή ως προστατευμένη αναθεώρηση, ώστε η ομάδα να μπορεί να αντιστρέψει μια ανεπιτυχή αλλαγή.
Φλας, αστοχίες τσιμπήματος και διαρροές εξαρτημάτων
Το φλας είναι το υλικό έξω από τη χυτευμένη κοιλότητα, συνήθως γύρω από τη γραμμή διαχωρισμού, το λαιμό και το κάτω τσίμπημα. Κάποιο φλας είναι εγγενές στη χύτευση με εμφύσηση εξώθησης και αφαιρείται κατάντη. Το ελάττωμα είναι υπερβολικό, ασύμμετρο ή ασταθές φλας που επηρεάζει το κόψιμο, την ποιότητα συγκόλλησης, το βάρος, το κλείσιμο ή την αξιοπιστία του κύκλου.
Διαβάστε το μοτίβο φλας ως απόδειξη
- Φλας παντού:συγκρίνετε το μερικό βάρος, το μέγεθος παρισίων, την ολοκλήρωση του καλουπιού και την κατάσταση του σφιγκτήρα.
- Φλας στη μία πλευρά:επιθεωρήστε την ευθυγράμμιση του καλουπιού, τον παραλληλισμό, την κατάσταση των εργαλείων και την τοποθέτηση του καλουπιού.
- Το φλας γίνεται παχύτερο με την πάροδο του χρόνου:αναθεώρηση θερμικής μετατόπισης, μετατόπισης βολής/εξόδου, φθοράς και υδραυλικής κατάστασης.
- Η λάμψη σχίζει τη συγκόλληση κατά το κόψιμο:επιθεωρήστε τη γεωμετρία, τη φθορά, το κλείσιμο και τη διαδικασία περικοπής πριν αλλάξετε τη θερμοκρασία.
Μια λεπτή συγκόλληση, μια σχισμένη συγκόλληση και μια κομμένη κόλληση είναι διαφορετικοί τρόποι αστοχίας. Ο οδηγός της LyondellBasell διαχωρίζει αυτά τα προβλήματα, επειδή οι πιθανές λύσεις μπορούν να κατευθύνονται προς αντίθετες κατευθύνσεις. Διατηρήστε το φλας συνδεδεμένο στο δείγμα που απέτυχε μέχρι να τεκμηριωθεί η προέλευση της βλάβης.
Εντοπίστε μια διαρροή στο στάδιο διαμόρφωσης
Σημειώστε τη θέση διαρροής από τον ελεγκτή και, στη συνέχεια, κόψτε το εξάρτημα εάν το επιτρέπει η διαδικασία ποιότητας. Μια διαρροή στην κάτω συγκόλληση οδηγεί την ομάδα προς το τσίμπημα, την τοποθέτηση υλικού και την ψύξη. Μια τρύπα στο σώμα οδηγεί σε μια φυσαλίδα, μόλυνση, γραμμή μήτρας ή τοπικό λεπτό τοίχωμα. Μια διαρροή λαιμού μπορεί να περιλαμβάνει σχηματισμό φινιρίσματος, κούρεμα, θέση εισαγωγής ή το εξάρτημα δοκιμής. Επαληθεύστε τον ελεγκτή διαρροής με μια γνωστή αναφορά πριν αλλάξετε τη διαδικασία χύτευσης.
Επιφανειακά ελαττώματα: διαχωρίστε το parison από το καλούπι
Παρατηρήστε την ελεύθερη παρίσση με ασφάλεια έξω από τον φυλασσόμενο χώρο. Εάν υπάρχει ήδη γραμμή ή τραχύτητα πριν κλείσει το καλούπι, ερευνήστε το υλικό, τη σταθερότητα του τήγματος και την κατάσταση της μήτρας. Εάν η μάζα φαίνεται αποδεκτή αλλά η τελική επιφάνεια είναι θαμπή, με κουκούτσια ή στερείται λεπτομέρειας, επιθεωρήστε την επιφάνεια του καλουπιού, τα ανοίγματα αερισμού, το φύσημα, τη θερμοκρασία και τη συμπύκνωση.
Φλούδα πορτοκαλιού και τραχιά επιφάνεια
Πιθανές στρώσεις περιλαμβάνουν τραχιά ροή διάτρησης, κακή εξαέρωση μούχλας, χαμηλή ή περιορισμένη παροχή αέρα, διαρροή γύρω από τον πείρο εμφύσησης, κρύο διάτρηση ή κατεστραμμένη επιφάνεια καλουπιού. Ελέγξτε την πίεση στο μηχάνημα κατά τη διάρκεια του χτυπήματος. μια οθόνη συμπιεστή σε άλλο σημείο του εργοστασίου δεν αποδεικνύει ότι η πίεση και η ροή φτάνουν στο καλούπι την απαιτούμενη στιγμή. του Κινγκλοδηγός προγραμματισμού χρησιμότηταςκαλύπτει τη διαδρομή αέρα και ψύξης από την παροχή της εγκατάστασης στη σύνδεση του μηχανήματος.
Γραμμές μήτρας και σταθερές ραβδώσεις
Σημειώστε τη θέση της ράβδου γύρω από το τμήμα και συγκρίνετε τη με το παρίσον. Εάν παραμένει σταθερό, επιθεωρήστε την αντίστοιχη διαδρομή ροής μετά τη σωστή απενεργοποίηση και απομόνωση. Μια εγκοπή στο χείλος μπορεί να αναπαραχθεί σε κάθε κύκλο. Μόλυνση ή αποικοδομημένη ρητίνη μπορεί επίσης να μείνει στο κεφάλι και να απελευθερώνεται κατά διαστήματα. Ο καθαρισμός πρέπει να προστατεύει τις επιφάνειες ακριβείας και να ακολουθεί τη διαδικασία που παρέχεται.
Ελαττώματα ψύξης, παραμόρφωση και μετατόπιση διαστάσεων
Η στρέβλωση γίνεται συχνά ορατή μόνο μετά την εκτίναξη. Συγκρίνετε το εξάρτημα αμέσως μετά το άνοιγμα του καλουπιού, μετά το κόψιμο και μετά τον καθορισμένο χρόνο προετοιμασίας. Ένας πυθμένας, ο οβάλ λαιμός ή η μετατόπιση των διαστάσεων μπορεί να ακολουθήσει ανεπαρκή ψύξη, άνιση θερμοκρασία κοιλότητας, φραγμένο κανάλι νερού, υψηλή θερμότητα τήξης, πρώιμο χειρισμό ή ανομοιόμορφη κατανομή στους τοίχους.
Καταγράψτε τη θερμοκρασία τροφοδοσίας και επιστροφής, την πίεση και —όταν τα όργανα είναι διαθέσιμα— τη ροή για το επηρεασμένο κύκλωμα καλουπιού. Το άγγιγμα δεν είναι αξιόπιστη μέτρηση θερμοκρασίας και δεν αποκαλύπτει περιορισμένο κανάλι. Εάν η μία πλευρά του εξαρτήματος αλλάξει ενώ η παροχή της εγκατάστασης παραμένει σταθερή, διερευνήστε την κατάσταση της τοπικής πολλαπλής, σύνδεσης, καναλιού και καλουπιού.
Έλεγχοι μηχανής, HMI και βοηθητικού προγράμματος πριν από τη ρύθμιση της διαδικασίας
Το HMI εμφανίζει αιτήματα, ανατροφοδότηση, κατάσταση ακολουθίας και συναγερμούς. Δεν αποδεικνύει ότι μια βαλβίδα κινήθηκε, ο αέρας έφτασε στον πείρο φυσήματος ή ότι το νερό έρεε μέσα από ένα καλούπι. Διαβάστε μια καθορισμένη τιμή και την πραγματική της τιμή ως ζευγάρι και, στη συνέχεια, συγκρίνετε την οθόνη με το φυσικό αποτέλεσμα.
| Παρατήρηση | Τι μπορεί να χωρίσει | Επόμενος ασφαλής έλεγχος |
|---|---|---|
| Η καθορισμένη τιμή θερμοκρασίας είναι σταθερή αλλά η πραγματική τιμή μετατοπίζεται | Πρόβλημα συνταγής έναντι αισθητήρα, θερμαντήρα, ψύξης ή θέμα ελέγχου | Ελέγξτε την κατάσταση εξόδου, το ιστορικό συναγερμού και την εξουσιοδοτημένη διαδρομή ηλεκτρικού/θερμικού ελέγχου |
| Η παροχή αέρα είναι κανονική στο ρελαντί, αλλά εμφανίζεται ελάττωμα κατά τη διάρκεια της εμφύσησης | Στατική πίεση έναντι περιορισμού δυναμικής πίεσης/ροής | Καταγράψτε την πίεση εισόδου της μηχανής κατά την ταυτόχρονη εργοστασιακή ζήτηση |
| Η εντολή αλλάζει αλλά το parison ή το τμήμα δεν ανταποκρίνεται | Εντολή συνταγής έναντι ενεργοποιητή, βαλβίδας, βαθμονόμησης, κολλήματος ή θέματος ανάδρασης | Συγκρίνετε τις εντολές και την ανάδραση και, στη συνέχεια, προχωρήστε στη διαδικασία συντήρησης |
| Ο συναγερμός επαναλαμβάνεται στο ίδιο βήμα κύκλου | Τυχαίο συμβάν έναντι συνθήκης επιτρεπόμενης, θέσης ή χρονισμού που λείπει | Διατηρήστε τον πρώτο συναγερμό και επιθεωρήστε τις σχετικές εισόδους και τη φυσική κατάσταση |
| Το ελάττωμα ξεκίνησε μετά τη φόρτωση μιας αποθηκευμένης συνταγής | Σφάλμα μηχανής έναντι συνταγής/καλουπιού/αναντιστοιχία υλικού | Συγκρίνετε την αναθεώρηση, τις μονάδες, την ταυτότητα του καλουπιού και την προστατευμένη γραμμή βάσης χωρίς αντικατάσταση στοιχείων |
Χρησιμοποιήστε τοΟδηγός ρυθμίσεων HMI και συναγερμού Kingngleγια μια δομημένη ακολουθία. Εάν το πρόβλημα περιλαμβάνει διαρροές, αλλαγή θερμοκρασίας, βρώμικο λάδι, περιορισμένη ψύξη ή επαναλαμβανόμενους συναγερμούς,λίστα ελέγχου προληπτικής συντήρησηςβοηθά στη σύνδεση της ποιότητας του προϊόντος με την κατάσταση του μηχανήματος.

Η εργοστασιακή προβολή: δημιουργήστε μια εγγραφή ελαττωμάτων που μπορεί να χρησιμοποιήσει μια άλλη βάρδια
Το "Προσαρμοσμένη θερμοκρασία και τώρα καλύτερα" δεν είναι αναπαραγώγιμη εγγραφή. Ένα χρήσιμο αρχείο καταγραφής συνδέει το ύποπτο τμήμα με μια κατάσταση χρόνου, μηχανής και επαληθευμένο αποτέλεσμα. Φωτογραφίστε το ελάττωμα με κλίμακα ή σημειωμένη θέση όταν είναι πρακτικό και κρατήστε ένα εγκεκριμένο καλό δείγμα για σύγκριση.
| Πεδίο εγγραφής | Τι να αποτυπώσεις | Γιατί έχει σημασία |
|---|---|---|
| Ταυτότητα | Ημερομηνία/ώρα, μηχανή, καλούπι, κοιλότητα/κεφαλή, αναθεώρηση προϊόντος, χειριστής και βάρδια | Δείχνει εάν το σφάλμα ακολουθεί εξοπλισμό, εργαλεία ή παράδοση |
| Υλικό | Βαθμός/παρτίδα ρητίνης, κύρια παρτίδα, πηγή και αναλογία εκ νέου άλεσης, χρόνος φόρτωσης | Συνδέει ελαττώματα με αλλαγή υλικού χωρίς εικασίες |
| Σύμπτωμα | Ακριβής τοποθεσία, συχνότητα, πρώτος κύκλος, φωτογραφία και διατηρημένο δείγμα | Διαχωρίζει ένα σταθερό ελάττωμα από τη διακοπτόμενη παραλλαγή της διαδικασίας |
| Κατάσταση διαδικασίας | Αναθεώρηση συνταγής, πραγματικές θερμοκρασίες, μερικό βάρος, χρόνος κύκλου, παρατήρηση parison/shot και πρώτος συναγερμός | Διατηρεί τη γραμμή βάσης πριν οι προσαρμογές διαγράψουν τα στοιχεία |
| Βοηθητικά προγράμματα | Κατάσταση αέρα και νερού εισόδου της μηχανής κατά την παραγωγή. σχετική υδραυλική κατάσταση | Αποκαλύπτει κοινά προβλήματα αφαίρεσης φυτών ή θερμότητας |
| Ελεγχόμενη αλλαγή | Παλιά αξία, νέα αξία, λόγος, πρόσωπο και χρόνος | Αποτρέπει την απόκρυψη της αιτίας από πολλές ταυτόχρονες αλλαγές |
| Επαλήθευση | Αριθμός σταθερού κύκλου που ορίζεται από την εγκατάσταση, τον χάρτη τοίχου, το βάρος, τις διαστάσεις και τις απαιτούμενες λειτουργικές δοκιμές | Αποδεικνύει εάν η διόρθωση βελτίωσε την πραγματική απαίτηση |
Πότε να σταματήσει η προσαρμογή και να κλιμακωθεί
- Ο προφυλακτήρας, η κλειδαριά, η διακοπή έκτακτης ανάγκης ή ο έλεγχος επικίνδυνης ενέργειας δεν λειτουργούν όπως προβλέπεται.
- Υπάρχει υπόνοια μηχανικής σύγκρουσης, απροσδόκητης κίνησης, θερμής ηλεκτρικής κατάστασης, υδραυλικής διαρροής ή κατεστραμμένου εξαρτήματος πίεσης.
- Το ίδιο ελάττωμα παραμένει μετά την αποκατάσταση του επαληθευμένου υλικού, της χρησιμότητας και των εγκεκριμένων βασικών γραμμών συνταγής.
- Η εντολή και η πραγματική ανατροφοδότηση διαφωνούν ή η διαδικασία δεν ανταποκρίνεται προβλέψιμα σε μια ελεγχόμενη αλλαγή.
- Απαιτείται επισκευή εργαλείων, βαθμονόμηση, αλλαγή προγράμματος ή λειτουργία εκτός του εγκεκριμένου παραθύρου διεργασίας.
Η πρόληψη επαναλαμβανόμενων ελαττωμάτων ξεκινά πριν από τη θέση σε λειτουργία του μηχανήματος
Για μια νέα μηχανή χύτευσης με εμφύσηση εξώθησης ή νέο καλούπι, ορίστε στοιχεία αποδοχής πριν από τη δοκιμή. Παρέχετε το σχέδιο του εξαρτήματος, την ποιότητα της ρητίνης, το βάρος-στόχο, τις κρίσιμες τοποθεσίες τοίχων, τον λαιμό και τις συνολικές διαστάσεις, το σχέδιο κοπής, τη δοκιμή διαρροής ή πίεσης, οπτικά κριτήρια, στόχο εξόδου και βοηθητικά προγράμματα εγκατάστασης. Μια χρήσιμη δοκιμαστική αναφορά συνδέει τα αποδεκτά δείγματα με την ακριβή αναθεώρηση καλουπιού, υλικού και συνταγής.
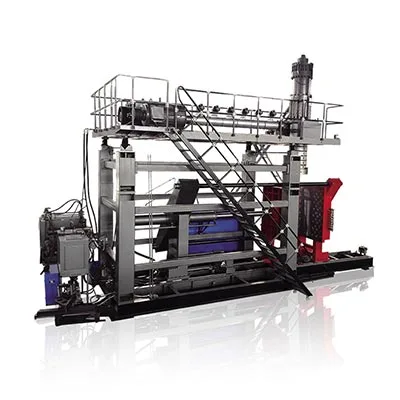
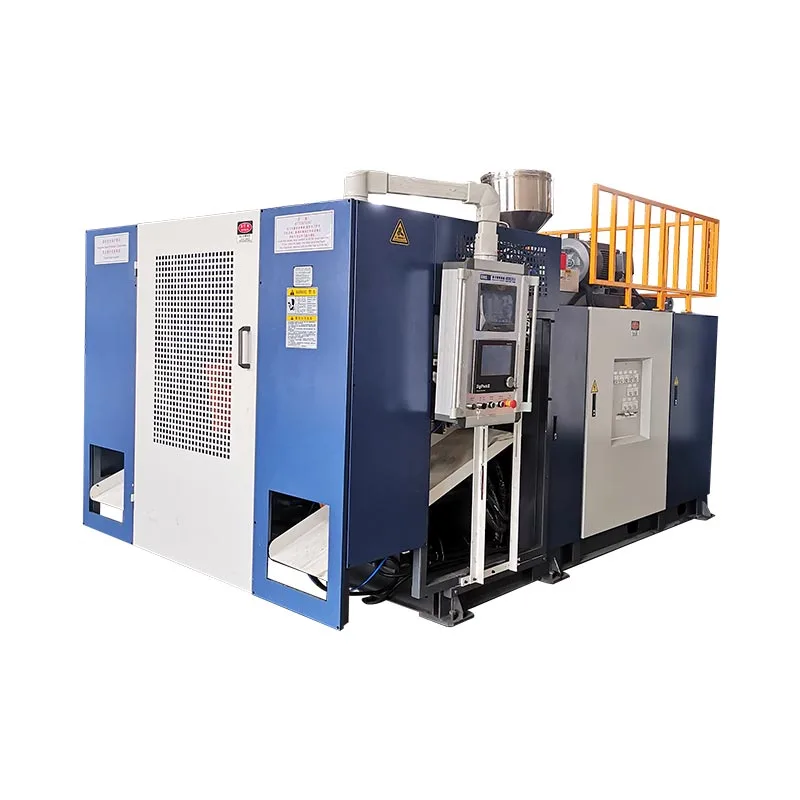
Τα μικρά εμπορευματοκιβώτια και τα έργα υψηλής απόδοσης μπορεί να ταιριάζουν αμηχανή χύτευσης με εμφύσηση συνεχούς εξώθησης. Τα μεγαλύτερα ή βαρύτερα εξαρτήματα ενδέχεται να απαιτούν έναμηχάνημα χύτευσης με εμφύσηση συσσωρευτή. Η σωστή επιλογή εξαρτάται από το πακέτο του εξαρτήματος και της διαδικασίας, όχι μόνο από το όνομα του ελαττώματος. Περιηγηθείτε στο Kingngle'sεφαρμογές χύτευσης με εμφύσησηή στείλτε τις πραγματικές πληροφορίες προϊόντος για συζήτηση για το συγκεκριμένο έργο.
Συχνές ερωτήσεις
Ποια είναι τα πιο συνηθισμένα ελαττώματα χύτευσης με εμφύσηση;
Κοινά ελαττώματα περιλαμβάνουν υπερβολικό φλας, αδύναμο ή κομμένο τσίμπημα, ανομοιόμορφο πάχος τοιχώματος, λεπτές γωνίες, χαλάρωση ή μπούκλα, κάταγμα τήξης, φυσαλίδες, μαύρες κηλίδες, γραμμές μήτρας, ατελές φύσημα, εξάτμιση, στρέβλωση και διαρροές.
Τι προκαλεί το ανομοιόμορφο πάχος τοιχώματος στη χύτευση με εμφύσηση;
Πιθανές αιτίες περιλαμβάνουν τη θέση του προφίλ, το κεντράρισμα της μήτρας, τη χαλάρωση, το ασταθές μέγεθος εξώθησης ή βολής, την ευθυγράμμιση του καλουπιού, την άνιση ψύξη και την έκταση που απαιτείται από τη γεωμετρία του εξαρτήματος.
Πώς μειώνετε το φλας στη χύτευση με εμφύσηση εξώθησης;
Πρώτα ελέγξτε πού εμφανίζεται το φλας, το μερικό βάρος, την τοποθέτηση parison, την ολοκλήρωση κλεισίματος καλουπιού, τη συμπεριφορά του σφιγκτήρα, την ευθυγράμμιση και την κατάσταση τσιμπήματος. Διορθώστε ένα σφάλμα κλεισίματος ή εργαλείων πριν αλλάξετε το συνολικό βάρος εξαρτήματος.
Γιατί υπάρχουν φυσαλίδες σε ένα χυτό μέρος;
Πιθανές αιτίες περιλαμβάνουν συμπύκνωση ή υγρασία, παγιδευμένο αέριο, ανεπαρκή ομοιομορφία τήγματος, διαρροή υλικού, υποβαθμισμένο υλικό και μόλυνση. Ελέγξτε την απαίτηση ρητίνης και τη διαδρομή υλικού πριν αλλάξετε τη διαδικασία.
Μπορεί ο προγραμματισμός parison να διορθώσει κάθε ελάττωμα λεπτού τοιχώματος;
Όχι. Ο προγραμματισμός της Parison δεν μπορεί να διορθώσει αξιόπιστα την κακή ευθυγράμμιση της μήτρας, την ασταθή εξώθηση, το κατεστραμμένο εργαλείο, την κακή ψύξη, τη λανθασμένη θέση καλουπιού ή έναν δυσλειτουργικό ενεργοποιητή.
Τι πρέπει να αλλάξει πρώτα κατά την αντιμετώπιση προβλημάτων με εμφύσηση;
Πρώτα αποκαταστήστε και επαληθεύστε το εγκεκριμένο υλικό, τη συνταγή, τη χρησιμότητα και τη βασική κατάσταση της μηχανής. Αφού προσδιορίσετε το πιο πιθανό στρώμα, αλλάξτε μια ελεγχόμενη μεταβλητή και επαναλάβετε τις ίδιες μετρήσεις εξαρτημάτων.
Γιατί το ίδιο ελάττωμα επιστρέφει σε άλλη βάρδια;
Τα επαναλαμβανόμενα ελαττώματα συχνά επιστρέφουν όταν οι αναθεωρήσεις συνταγών, οι αλλαγές υλικού, οι αναγνώσεις του βοηθητικού προγράμματος, οι συναγερμοί και οι διορθωτικές ενέργειες δεν καταγράφονται με συνέπεια. Ένα κοινό αρχείο καταγραφής ελαττωμάτων και μια προστατευμένη γραμμή βάσης καθιστούν τη διαδικασία επαναλήψιμη.
Τεχνικές αναφορές
- LyondellBasell: Πώς να λύσετε προβλήματα εμφύσησης
- Πλαστικά Formosa: Οδηγός επεξεργασίας χύτευσης με εμφύσηση PE και PP
- Οδηγός αντιμετώπισης προβλημάτων Teknor Apex: Extrusion Blow Molding Trouble Shooting
- Ανασκόπηση Κατασκευής: Πρόβλεψη σχηματισμού παρισίων χρησιμοποιώντας δεδομένα διεργασίας στη χύτευση με εμφύσηση εξώθησης