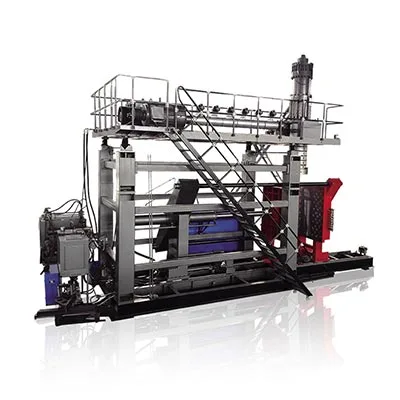
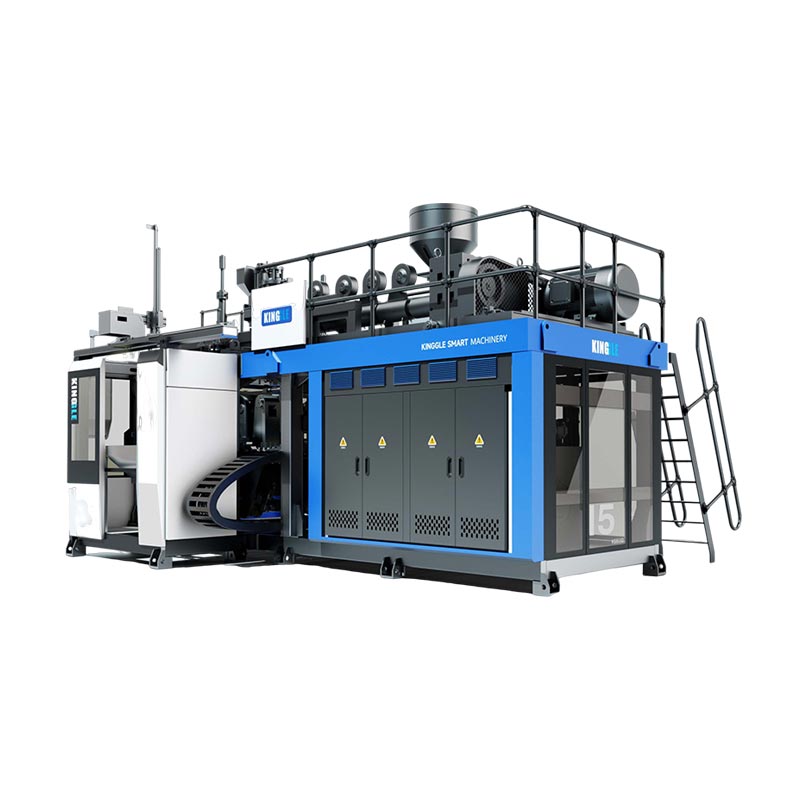
Ένας δεύτερος σταθμός αλλάζει τον τρόπο με τον οποίο το μηχάνημα χρησιμοποιεί τον χρόνο εξώθησης, ψύξης και χειρισμού καλουπιού. Δεν διπλασιάζει αυτόματα την πωλήσιμη παραγωγή, δεν μειώνει την ενέργεια ανά φιάλη ή δεν δημιουργεί μεγαλύτερο προϊόν. Τρία ζευγαρωμένα μεγέθη μηχανής Kingngle δείχνουν πού εμφανίζονται οι πραγματικές διαφορές.

Το πραγματικόμηχανή χύτευσης με εμφύσηση μονής έναντι διπλού σταθμούΕπομένως, η σύγκριση είναι μια μελέτη πλήρους κυψέλης, όχι μια μέτρηση φόρτωσης. Η απόφαση πρέπει να συνδέει τη φιάλη, το πρόγραμμα παραγωγής, τη μεικτή ζήτηση τήγματος, τη σειρά δύο σταθμών και την απαίτηση αποδεκτού εξαρτήματος.
Τι αλλάζει μεταξύ ενός σταθμού και δύο;
Σε μια μηχανή χύτευσης με εμφύσηση συνεχούς εξώθησης μονού σταθμού, μια θέση καλουπιού και σφιγκτήρα συλλαμβάνει το διάφραγμα, σχηματίζει το τμήμα, το ψύχει και το απελευθερώνει. Το επόμενο γεγονός καλουπώματος πρέπει να ταιριάζει γύρω από την ακολουθία αυτού του σταθμού.
Μια μηχανή χύτευσης με εμφύσηση διπλού σταθμού - ή διπλού σταθμού - εναλλάσσει δύο θέσεις καλουπιού γύρω από ένα κοινό σύστημα εξώθησης. Ο ένας σταθμός μπορεί να βρίσκεται σε στάδιο εμφύσησης, ψύξης ή μερικής αφαίρεσης, ενώ ο άλλος προετοιμάζεται να συλλάβει το επόμενο parison. Αυτός είναι ο λόγος για τον οποίο ο εξοπλισμός διπλού σταθμού περιγράφεται επίσης ως μηχάνημα χύτευσης διπλής όψης ή σαΐτας σε ορισμένες αγορές.
Αυτή η απλοποιημένη ακολουθία εξηγεί την ευκαιρία, όχι τον τελικό ρυθμό παραγωγής. Ταξίδι σταθμού, σχηματισμός parison, κλείσιμο καλουπιού, φύσημα, εξάτμιση, ψύξη, εκτόξευση, περικοπή και μεταφορά προς τα κάτω πρέπει ακόμα να ταιριάζουν μεταξύ τους. Η ανεξάρτητη βιβλιογραφία για μηχανήματα μεταφοράς παραθέτει επίσης διαμορφώσεις μονής και διπλής όψης ξεχωριστά από κεφαλές μήτρας μονής και πολλαπλής μήτρας, ενισχύοντας ότι πρόκειται για διαφορετικές επιλογές εξοπλισμού.
Μην συγχέετε τον αριθμό σταθμών, τον αριθμό των κεφαλών, τον αριθμό των κοιλοτήτων και τον αριθμό των στρωμάτων
Πολλά λάθη εισαγωγικών αρχίζουν επειδή το "διπλό" χρησιμοποιείται χωρίς να λέει τι διπλασιάζεται. Μια μηχανή διπλού σταθμού δεν είναι απαραίτητα μια μηχανή διπλής κεφαλής, ένα καλούπι δύο κοιλοτήτων ή μια γραμμή δύο στρώσεων.
| Ορος | Τι μετράει | Τι αλλάζει | Ερώτηση για τον προμηθευτή |
|---|---|---|---|
| Μονός ή διπλός σταθμός | Θέσεις καλουπιού και σφιγκτήρα που λειτουργούν με τη σειρά | Ακολουθία μηχανής, απαίτηση σετ καλουπιών, δυναμικό εξόδου, αποτύπωμα και χειρισμός | Πόσοι ολοκληρωμένοι σταθμοί καλουπιών εναλλάσσονται σε αυτό το μηχάνημα; |
| Μονή ή πολλαπλή μήτρα | Parisons εξωθήθηκαν σε μια εκδήλωση καλουπώματος | Πόσες κοιλότητες καλουπιού μπορούν να τροφοδοτηθούν ταυτόχρονα και το απαιτούμενο βήμα εξόδου | Πόσες πρίζες περιλαμβάνονται και ποια είναι η κεντρική τους απόσταση; |
| Καλούπι μονής ή πολλών κοιλοτήτων | Τα μέρη που σχηματίζονται σε ένα καλούπι κλείνουν | Μέρη ανά εκδήλωση χύτευσης, μέγεθος καλουπιού, ισορροπία ψύξης και κοπή | Πόσα εμπορεύσιμα εξαρτήματα θα πρέπει να παράγει μια εκδήλωση καλουπιού; |
| Μονό ή πολυστρωματικό | Υλικά στρώματα στον μερικό τοίχο | Εξωθητήρες, αρχιτεκτονική κεφαλής, χειρισμός υλικών και έλεγχος διεργασιών | Ποια υλικά και ποια δομή στρώματος περιλαμβάνονται στην προσφορά; |
ΟΦύλλο δεδομένων μεταφοράς συνεχούς διέλασης R&B, για παράδειγμα, παραθέτει τις κεφαλές μήτρας μονής και πολλαπλών παρισίων ξεχωριστά από τις διαμορφώσεις σφιγκτήρων ενός ή δύο σταθμών. Το Multi-parison tooling είναι ένας μοχλός εξόδου. ένας δεύτερος σταθμός καλουπιών είναι άλλος. Μια πρόταση μπορεί να χρησιμοποιεί έναν μοχλό ή να συνδυάζει και τα δύο, επομένως η προσφορά πρέπει να προσδιορίζει το καθένα ξεχωριστά.
Η ορολογία αλλάζει επίσης ανά περιοχή. Οι αγοραστές μπορούν να αναζητήσουν έναμηχανή χύτευσης με εμφύσηση διπλού σταθμού, μηχανή χύτευσης διπλού σταθμού, μηχανή φυσήματος μπουκαλιών δύο σταθμώνήφυσητήρα διπλής όψεως. Επιβεβαιώστε τη φυσική ακολουθία αντί να επιλέξετε μόνο με το όνομα.
Αρχική σύγκριση: τρία ζευγαρωμένα μεγέθη μηχανής Kingngle
Η ακόλουθη ανάλυση χρησιμοποιεί προδιαγραφές που δημοσιεύονται σε έξι τρέχουσες σελίδες προϊόντων Kingngle. Κάθε ζεύγος έχει την ίδια ονομαστική μέγιστη χωρητικότητα κοντέινερ, γεγονός που καθιστά τη διαφορά του σταθμού ευκολότερη. Οι αριθμοί είναι αναφορές καταλόγου, όχι εγγύηση παραγωγής για κάθε μπουκάλι, ρητίνη, κεφαλή μήτρας ή συσκευασία προαιρετικού εξοπλισμού.
| Χωρητικότητα και μοντέλο | Σταθμοί | Δημοσιευμένη ετικέτα εξόδου | Ικανότητα τήξης HDPE | Διαστάσεις μηχανής (Μ×Π×Υ) | Απλός φάκελος L×W* | Βάρος | Δύναμη σύσφιξης |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Μονόκλινο | 600 τμχ/ώρα κύκλος στεγνώματος | 30 kg/h | 3,1 × 1,7 × 2,5 μ | 5,3 m² | 2,5 τ | 40 kN |
| 2LKGB2D | Διπλό | Κύκλος στεγνώματος 600 × 2 τμχ/ώρα | 55 kg/h | 3,1 × 2,2 × 2,5 μ | 6,8 m² | 4,5 τ | 40 kN |
| 5LKGB5L | Μονόκλινο | 500 τμχ/ώρα κύκλος στεγνώματος | 55 kg/h | 3,1 × 2,2 × 2,5 μ | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Διπλό | 500 × 2 τεμ./ώρα κύκλος στεγνώματος | 80 kg/h | 3,2 × 2,2 × 2,5 μ | 7,0 m² | 5,2 τ | 65 kN |
| 15LKGB15L | Μονόκλινο | 450 τμχ/ώρα κύκλος στεγνώματος | 100 kg/h | 4,5 × 2,2 × 2,8 μ | 9,9 m² | 7,5 τ | 165 kN |
| 15LKGB15D | Διπλό | 450 × 2 τμχ/ώρα κύκλος στεγνώματος | 120 kg/h | 4,8 × 2,9 × 2,8 μ | 13,9 m² | 12,5 τ | 165 kN |

Τι αποκαλύπτουν τα ζευγαρωμένα δεδομένα
1. Ο αριθμός σταθμών δεν καθορίζει το μέγιστο μέγεθος ανταλλακτικών
Μέσα σε κάθε ζεύγος Kingngle, η ονομαστική χωρητικότητα του δοχείου και η δημοσιευμένη δύναμη σύσφιξης παραμένουν ίδια: 2L και 40 kN, 5L και 65 kN ή 15L και 165 kN. Ο δεύτερος σταθμός αλλάζει τη σειρά παραγωγής. δεν μετατρέπει μια πλατφόρμα 5L σε πλατφόρμα 15L.
Αυτή η διάκριση έχει σημασία κατά την επιλογή μηχανής. Ο όγκος του τμήματος, η προβαλλόμενη περιοχή, οι διαστάσεις του καλουπιού και ο απαιτούμενος σφιγκτήρας πρέπει ακόμα να ταιριάζουν στην πλατφόρμα. του Κινγκλοδηγός επιλογής μηχανής χύτευσης με εμφύσησηξεκινά από το κοντέινερ πριν επιλέξει τον αριθμό σταθμών.
2. Τα ζεύγη διπλών σταθμών προσθέτουν χωρητικότητα τήξης, αλλά όχι κατά μία σταθερή αναλογία
Η δημοσιευμένη ικανότητα τήξης HDPE αυξάνεται από 30 σε 55 kg/h στο ζεύγος 2L, από 55 σε 80 kg/h στο ζεύγος 5L και από 100 σε 120 kg/h στο ζεύγος 15L. Αυτές οι αυξήσεις δεν είναι πανομοιότυπες και δεν πρέπει να μετατραπούν σε καθολικό «πολλαπλασιαστή διπλού σταθμού».
Αυτό είναι το πιο σημαντικό μάθημα χωρητικότητας στα δεδομένα. Δύο σταθμοί μπορούν να δημιουργήσουν περισσότερες ευκαιρίες χύτευσης, αλλά ο εξωθητής πρέπει ακόμα να παρέχει τη μεικτή μάζα παρισίων. Ένα βαρύτερο μπουκάλι, περισσότερο φλας, περισσότερες εξόδους καλουπιών ή μικρότερο διάστημα συμβάντων αυξάνει τη ζήτηση τήξης. Όταν η εξώθηση γίνεται το σημείο συμφόρησης, η προσθήκη διαθεσιμότητας σταθμού δεν μπορεί να το λύσει.
3. Το βάρος και ο φάκελος εγκατάστασης αυξάνονται διαφορετικά ανάλογα με το μέγεθος
Η μετάβαση από το μονό στο διπλό μοντέλο αυξάνει το δημοσιευμένο βάρος μηχανής από 2,5 σε 4,5 τόνους στα 2 λίτρα, 3,0 σε 5,2 τόνους στα 5 λίτρα και 7,5 σε 12,5 τόνους στα 15 λίτρα. Ο υπολογισμένος φάκελος L×W της μηχανής αλλάζει από περίπου 5,3 σε 6,8 m², 6,8 σε 7,0 m² και 9,9 σε 13,9 m² αντίστοιχα.
Επομένως, η επιφάνεια του δαπέδου δεν περιγράφεται με ασφάλεια ως "σχεδόν ίδια" ή "διπλάσια μεγαλύτερη". Το αποτέλεσμα εξαρτάται από την πλατφόρμα. Ούτε ο υπολογισμός του φακέλου μηχανής είναι εργοστασιακή διάταξη: η πρόσβαση στην υπηρεσία, η παροχή υλικών, οι πολλαπλές ψύξης, τα ερμάρια ελέγχου, η εκκένωση εξαρτημάτων και ο χειρισμός καλουπιού εξακολουθούν να χρειάζονται χώρο. Χρησιμοποιήστε το Kingle'sοδηγός ρεύματος, αέρα, νερού και διάταξηςπριν παγώσει το σχέδιο τοποθεσίας.
4. Η ετικέτα ξηρού κύκλου είναι ένα σήμα σύγκρισης, όχι μια υπόσχεση παράδοσης
Ένας κύκλος στεγνώματος καταγράφει την κίνηση της μηχανής χωρίς να αποδεικνύει τις συνθήκες παραγωγής ενός έτοιμου εξαρτήματος. Η πραγματική έξοδος πρέπει να περιλαμβάνει σχηματισμό parison, χρόνο εμφύσησης και εξάτμισης, ψύξη, εκτόξευση, περικοπή, απώλεια ποιότητας και προγραμματισμένες στάσεις. Ένα παχύ μπουκάλι 15 λίτρων και ένα ελαφρύ μπουκάλι 500 ml δεν μπορούν να έχουν την ίδια απόδοση απλώς και μόνο επειδή λειτουργούν σε μια μηχανή με τον ίδιο αριθμό σταθμών.
Υπολογίστε την έξοδο από τα γεγονότα καλουπώματος και την ισορροπία μάζας
Ξεκινήστε με το προϊόν και δουλέψτε προς τα πίσω. Μην ξεκινάτε πολλαπλασιάζοντας έναν αριθμό καταλόγου με τις ώρες βάρδιας.
Βήμα 1: ορίστε την απαιτούμενη καλή έξοδο
Μετατρέψτε την επιβεβαιωμένη ζήτηση σε καλά εξαρτήματα ανά ώρα χρησιμοποιώντας προγραμματισμένες ώρες παραγωγής, προγραμματισμένες αλλαγές και τις παραδοχές διαθεσιμότητας του εργοστασίου. Διατηρήστε τα σενάρια ζήτησης ξεχωριστά—βασική, εποχιακή αιχμή και μελλοντική ανάπτυξη— έτσι ώστε η πλεονάζουσα χωρητικότητα να είναι ορατή παρά να κρύβεται μέσα σε έναν αισιόδοξο στόχο.
Βήμα 2: μετρήστε ένα πλήρες συμβάν καλουπώματος
Για το προτεινόμενο καλούπι, καταγράψτε τον αριθμό των παρισίων, των εξαρτημάτων που σχηματίστηκαν, της μικτής μάζας παρισίων, της μάζας τελικού εξαρτήματος, της διαδρομής φλας/ξανατριβής, του σταθερού διαστήματος συμβάντων και του αποδεκτού ποιοτικού αποτελέσματος. Ένα συμβάν καλουπώματος σημαίνει ότι ένα καλούπι συλλαμβάνει το υλικό του παρισιού και παράγει το σύνολο των εξαρτημάτων του.
Καλά μέρη/ώρα = συμβάντα χύτευσης/ώρα × μέρη ανά συμβάν × αποδεκτό κλάσμα
Μεικτή ζήτηση τήξης (kg/h) = συμβάντα καλουπώματος/ώρα × μικτή μάζα παρισίων ανά συμβάν (kg)
Το αποδεκτό κλάσμα πρέπει να προέρχεται από μια συμφωνημένη δοκιμή ή μια ειλικρινή υπόθεση εγκατάστασης. Η ακαθάριστη μάζα παρισιού περιλαμβάνει το υλικό που εισέρχεται στο γεγονός της χύτευσης, όχι μόνο το τελικό μπουκάλι. Εάν το φλας επαναγειωθεί, ο χειρισμός και η επανεισαγωγή του εξακολουθούν να επηρεάζουν τη γραμμή.
Βήμα 3: δοκιμάστε τα σημεία συμφόρησης ως μία γραμμή
Συγκρίνετε τη μεικτή ζήτηση τήγματος με τον προτεινόμενο εξωθητή κάτω από το πραγματικό υλικό. Στη συνέχεια, επιβεβαιώστε την ψύξη του καλουπιού, την εμφύσηση αέρα, την αφαίρεση εξαρτημάτων, το κόψιμο, τη δοκιμή διαρροής, τη μεταφορά, τη συσκευασία και την ικανότητα μύλου. Το χαμηλότερο βιώσιμο στάδιο καθορίζει την έξοδο γραμμής.
Για ευρύτερη λογική εξόδου συνεχούς μηχανής, βλέπε Kinggle'sοδηγός μηχανής χύτευσης συνεχούς εμφύσησης. Εάν το μερικό βάρος ή η κατανομή του τοίχου αλλάξει κατά τη διάρκεια δοκιμών ταχύτητας, χρησιμοποιήστε τοοδηγός προγραμματισμού parisonκαι επαληθεύστε τις ίδιες θέσεις τοίχου σε κάθε κατάσταση.
Ποια διαμόρφωση ταιριάζει στο σχέδιο παραγωγής;
Το single station είναι συνήθως η πιο καθαρή λίστα όταν…
- Η επαληθευμένη ζήτηση ταιριάζει σε έναν σταθμό καλουπιών με αποδεκτό περιθώριο λειτουργίας.
- οι αλλαγές προϊόντων είναι συχνές ή οι περίοδοι παραγωγής είναι σύντομες.
- ένα σετ καλουπιών προτιμάται για λόγους προϋπολογισμού, συντήρησης ή επικύρωσης.
- η μέθοδος εξαρτήματος, καλουπιού ή αφαίρεσης καθιστά λιγότερο πρακτική την εναλλασσόμενη διάταξη.
- Ο εργοστασιακός χώρος, η πρόσβαση ανύψωσης ή η κατάντη αυτοματοποίηση είναι περιορισμένη.
- το έργο εισέρχεται σε μια αγορά όπου η ζήτηση δεν έχει ακόμη αποδειχθεί.
Ο διπλός σταθμός αξίζει μια πλήρη μελέτη γραμμής όταν…
- Η σταθερή ζήτηση επανάληψης υπερβαίνει τη ρεαλιστική έξοδο ενός σταθμού.
- Δύο ταιριαστοί σταθμοί καλουπιών μπορούν να εκτελέσουν μια επαναλαμβανόμενη διαδικασία.
- ο εξωθητήρας και η κεφαλή μήτρας μπορούν να παρέχουν τον απαιτούμενο μεικτό ρυθμό τήξης.
- Η ψύξη αφήνει χρήσιμο χρόνο για εναλλασσόμενες εργασίες καλουπιών.
- Το κόψιμο, η δοκιμή και ο χειρισμός του υλικού μπορούν να δεχτούν την αυξημένη ροή.
- το πρόσθετο πεδίο καλουπιού, μηχανής και χρησιμότητας έχει μια αξιόπιστη επιχειρηματική υπόθεση.
Καμία λίστα δεν αντικαθιστά μια δοκιμή προϊόντος. Αποτρέπει ένα κοινό σφάλμα προμήθειας: αντιμετωπίζοντας τον δεύτερο σταθμό ως αυτόνομο εξάρτημα εξόδου. Είναι μια απόφαση συστήματος που αλλάζει τα εργαλεία, τους ελέγχους, τη θέση σε λειτουργία και τη ροή των εξαρτημάτων μέσω του εργοστασίου.
Οι επιχειρήσεις κοινής ωφέλειας και ο εξοπλισμός κατάντη μπορούν να διαγράψουν το πλεονέκτημα του σταθμού
Μια γραμμή διπλού σταθμού μπορεί να στείλει περισσότερη θερμότητα στο σύστημα ψύξης καλουπιού και να δημιουργήσει συμβάντα καλουπώματος πιο κοντά. Ο πεπιεσμένος αέρας πρέπει να συγκρατεί την πίεση και να παρέχει ροή όταν το απαιτεί η γραμμή, όχι μόνο στο ρελαντί. Το νερό ψύξης πρέπει να φτάσει και στα δύο κυκλώματα καλουπιού με σταθερές συνθήκες. Η ηλεκτρική διανομή, η υδραυλική ψύξη και το περιβάλλον του ντουλαπιού πρέπει να ταιριάζουν με την τελική κατασκευή.
Μην υπολογίζετε τις υπηρεσίες εγκαταστάσεων από τον πίνακα σύγκρισης. Ορισμένες τρέχουσες προδιαγραφές ιστού Kingngle χρησιμοποιούν ασυνεπή τυπογραφία μονάδας και οι μέσες τιμές ενέργειας δεν περιγράφουν μια πανομοιότυπη δοκιμή προϊόντος. Ζητήστε το φύλλο χρησιμότητας για το συγκεκριμένο έργο, το ηλεκτρικό σχέδιο και το σχέδιο γενικής διάταξης για την παραγγελθείσα διαμόρφωση.
Ελέγξτε κάθε διαδικασία μετά το άνοιγμα του καλουπιού
- Μπορεί ο εξοπλισμός παραλαβής να λάβει εξαρτήματα από τους εναλλασσόμενους σταθμούς;
- Μπορεί το τριμάρισμα να χειριστεί την πραγματική γεωμετρία του φλας και του λαιμού/κάτω;
- Μπορεί ο ελεγκτής διαρροών να επιθεωρήσει κάθε κοιλότητα με τον απαιτούμενο ρυθμό γραμμής;
- Μπορούν οι μεταφορείς να αποτρέψουν τη σύγκρουση, τη συσσώρευση και την παραμόρφωση μερών;
- Μπορούν ο μύλος και το μπλέντερ να αναβοσβήσουν χωρίς να αποσταθεροποιήσουν την αναλογία επανατριβής;
- Μπορούν οι χειριστές να φτάσουν και στους δύο σταθμούς με ασφάλεια για εγκεκριμένη επιθεώρηση και εργασίες μετάβασης;
Εάν η ταχύτερη λειτουργία δημιουργεί ασταθές πάχος τοιχώματος, φλας, παραμόρφωση ψύξης ή επαναλαμβανόμενους συναγερμούς, συνδέστε τοαρχείο προληπτικής συντήρησηςμε το Kingle'sΜέθοδος αντιμετώπισης προβλημάτων HMIπριν κρύψετε ένα φυσικό εμπόδιο με αλλαγές συνταγών.

Συγκρίνετε το συνολικό κόστος εγκατάστασης, όχι μόνο την τιμή του μηχανήματος
Ένας αγοραστής που αναζητά μια τιμή μηχανής κατασκευής πλαστικών φιαλών μπορεί να λάβει δύο προσφορές που δεν είναι ισοδύναμες. Κάποιος μπορεί να περιλαμβάνει το δεύτερο σετ καλουπιών, δοκιμές αφαίρεσης και διαρροής. ένα άλλο μπορεί να δείξει μόνο τη μηχανή χύτευσης βάσης. Ως εκ τούτου, η χαμηλότερη ονομαστική τιμή μπορεί να περιγράφει μια λιγότερο πλήρη κυψέλη παραγωγής.
| Στρώμα κόστους | Ερώτηση ενός σταθμού | Ερώτηση διπλού σταθμού |
|---|---|---|
| Πλατφόρμα μηχανής | Ποιος εξωθητής, σφιγκτήρας, χειριστήρια και τυπικά βοηθητικά περιλαμβάνονται; | Ποιος πρόσθετος εξοπλισμός μεταφοράς, σφιγκτήρα, εμφύσησης και ελέγχου περιλαμβάνεται; |
| Καλούπια και κεφάλι | Περιλαμβάνεται ένα πλήρες καλούπι και η σωστή συσκευασία εξόδου καλουπιού; | Περιλαμβάνονται δύο ταιριαστοί σταθμοί καλουπιών και ο αριθμός κεφαλών και το βήμα εξόδου είναι πανομοιότυπα με το σχέδιο εργαλείου; |
| Υπηρεσίες εργοστασίου | Ποιες εργασίες τροφοδοσίας, αέρα, νερού και δαπέδου/φόρτωσης απαιτούνται; | Μπορούν οι υπάρχουσες υπηρεσίες να υποστηρίξουν την ταχύτερη ακολουθία συμβάντων υπό την ταυτόχρονη εργοστασιακή ζήτηση; |
| Κατάντη κυψέλη | Ποια βήματα αφαίρεσης, κοπής, δοκιμής, μεταφοράς και λείανσης είναι χειροκίνητα ή αυτόματα; | Μπορεί κάθε κατάντη βαθμίδα να δέχεται εξαρτήματα από εναλλασσόμενους σταθμούς χωρίς συσσώρευση; |
| Αλλαγή και επικύρωση | Πόσο χρόνο χρειάζεται μια αλλαγή καλουπιού και συνταγής σύμφωνα με τη διαδικασία του αγοραστή; | Πώς ευθυγραμμίζονται, πιστοποιούνται και αποκαθίστανται δύο σταθμοί μετά από αλλαγή προϊόντος; |
| Λειτουργικός κίνδυνος | Ποια έξοδος χάνεται εάν σταματήσει ο σταθμός μεμονωμένου καλουπιού; | Μπορεί οποιοσδήποτε σταθμός να απομονωθεί με ασφάλεια και τι συμβαίνει με την κοινή ακολουθία εξώθησης; |
Μια χρήσιμη οικονομική σύγκριση χρησιμοποιεί το ίδιο όριο έργου και στις δύο πλευρές. Συμπεριλάβετε τη μηχανή χύτευσης, τα καλούπια, την κεφαλή μήτρας, τα βοηθητικά, την εγκατάσταση, τη θέση σε λειτουργία, την εκπαίδευση και τις εργοστασιακές τροποποιήσεις. Στη συνέχεια, υπολογίστε την εργασία, τις υπηρεσίες κοινής ωφέλειας, την προγραμματισμένη συντήρηση, την απώλεια μετάβασης, την απώλεια ποιότητας και το χρόνο διακοπής λειτουργίας χρησιμοποιώντας τις υποθέσεις λειτουργίας του ίδιου του αγοραστή.
Κόστος ανά αγαθό = συνολικό κόστος κατά την περίοδο σύγκρισης ÷ αποδεκτά εξαρτήματα που παράγονται την ίδια περίοδο
Ο αριθμητής και ο παρονομαστής πρέπει να χρησιμοποιούν το ίδιο χρονικό παράθυρο και εύρος. Μην τοποθετείτε έναν αριθμό κεφαλαίου διπλού σταθμού πάνω από μια έξοδο ξηρού κύκλου ενός σταθμού και μην συγκρίνετε μια αυτοματοποιημένη διπλή γραμμή με μια απλή μηχανή βάσης που αποκλείει το κόψιμο και τη δοκιμή. Εάν η ζήτηση δεν μπορεί να χρησιμοποιήσει την προστιθέμενη παραγωγή, η χωρητικότητα αδράνειας παραμένει κόστος. Εάν η ζήτηση υπερβαίνει την ικανότητα ενός σταθμού, η χαμένη παραγωγή και η υπερωρία αποτελούν επίσης κόστος.
Η τιμή εξακολουθεί να είναι ένας έγκυρος περιορισμός αγορών, αλλά ανήκει μετά από τεχνική προσαρμογή. Ζητήστε από την Kinggle να προσδιορίσει κάθε συστατικό που περιλαμβάνεται και κάθε στοιχείο που παρέχεται από τον αγοραστή, ώστε η προσφορά να συγκρίνεται γραμμή προς γραμμή.
Μια καλύτερη RFQ διαχωρίζει τις εγγυημένες συνθήκες από τις αναφορές καταλόγου
Στείλτε το ίδιο φύλλο εισαγωγής σε κάθε προμηθευτή. Διαφορετικά, δύο εισαγωγικά μπορεί να χρησιμοποιούν διαφορετικές υποθέσεις και να εξακολουθούν να φαίνονται συγκρίσιμες.
| Πεδίο RFQ | Απαιτούμενη εισαγωγή | Γιατί αλλάζει την απόφαση του σταθμού |
|---|---|---|
| Μέρος | Σχέδιο ή δείγμα, μέγιστες διαστάσεις, λαιμός/φινίρισμα, λαβή, διαχωριστική γραμμή και απαίτηση κοπής | Καθορίζει την εφαρμογή του καλουπιού, την κίνηση και την κατάντη εργασία |
| Υλικό | Ακριβής ποιότητα ρητίνης, χρώμα, πρόσθετα, σχέδιο regrind/PCR και δεδομένα προμηθευτή | Αλλάζει τη συμπεριφορά τήξης, τη συνολική απόδοση και την ψύξη |
| Μάζα και τοίχος | Τελειωμένο βάρος, μικτό ισοζύγιο/εκτίμηση flash, κρίσιμες θέσεις τοίχων και ανοχή | Μετατρέπει τους στόχους του κύκλου σε τήξη ζήτησης και ποιοτικά στοιχεία |
| Ζήτηση | Καλά μέρη ανά ώρα, βάρδια, έτος και περίοδο αιχμής. Σχέδιο SKU/αλλαγής | Δείχνει εάν ο δεύτερος σταθμός μπορεί να διατηρηθεί παραγωγικά φορτωμένος |
| Εργαλεία | Αριθμός σταθμών, έξοδοι καλουπιών, κοιλότητες, απόσταση στο κέντρο, σετ καλουπιών και διάταξη ψύξης | Αποτρέπει τον «διπλό σταθμό» από την απόκρυψη μιας διαφορετικής υπόθεσης κεφαλής ή κοιλότητας |
| Ποιότητα | Βάρος, διαστάσεις, δοκιμές τοίχου, διαρροής, πτώσης, άνω φορτίου ή άλλες συμφωνημένες δοκιμές | Ορίζει καλή απόδοση αντί για ταχύτητα κίνησης |
| Εργοστάσιο | Πρότυπο ισχύος, συνθήκες αέρα/νερού, όρια δαπέδου και οροφής, διαδρομή ανύψωσης και εξοπλισμός κατάντη | Ελέγχει εάν η πλήρης κυψέλη διπλού σταθμού μπορεί να εγκατασταθεί και να υποστηριχθεί |
Καταγράψτε αυτά τα στοιχεία κατά τη διάρκεια της δοκιμής αποδοχής
- Μηχανή, καλούπι, κεφαλή μήτρας, ρητίνη και ταυτότητα συνταγής.
- Σταθερό διάστημα καλουπώματος-γεγονότος για κάθε σταθμό—όχι ένα ταχύτερο γεγονός.
- Μεικτή μάζα parison, βάρος τελικού εξαρτήματος και διαδρομή φλας.
- Αποδεκτά εξαρτήματα ανά κοιλότητα και σταθμό πάνω από το συμφωνημένο παράθυρο δοκιμής.
- Κρίσιμα αποτελέσματα τοίχου, διαστάσεων και λειτουργιών.
- Πραγματικές συνθήκες αέρα, νερού και ηλεκτρισμού υπό το αποδεδειγμένο φορτίο.
- Καταγραφή συναγερμού, διακοπής και χειροκίνητης επέμβασης κατά τη διάρκεια της δοκιμής.
Αυτό το ρεκόρ μετατρέπει το «μονό έναντι διπλού σταθμού» σε μια απόφαση που βασίζεται στο προϊόν του αγοραστή. Παρέχει επίσης τη βασική γραμμή έναρξης λειτουργίας για μελλοντική αντιμετώπιση προβλημάτων και προληπτική συντήρηση.
Συχνές ερωτήσεις
Τι είναι πιο γρήγορο: μια μηχανή χύτευσης με εμφύσηση μονού ή διπλού σταθμού;
Μια μηχανή διπλού σταθμού έχει υψηλότερο δυναμικό εξόδου επειδή δύο σταθμοί καλουπιού εναλλάσσονται γύρω από ένα κοινό σύστημα εξώθησης. Η πραγματική καλή απόδοση εξακολουθεί να εξαρτάται από την χωρητικότητα τήγματος, τον αριθμό των τεμαχίων, την ψύξη, την αφαίρεση εξαρτημάτων, τον εξοπλισμό κατάντη και την αποδεκτή ποιότητα.
Διπλασιάζει την παραγωγή μια μηχανή χύτευσης με εμφύσηση διπλού σταθμού;
Όχι αυτόματα. Τα δημοσιευμένα στοιχεία ξηρού κύκλου μπορεί να δείχνουν δύο εναλλασσόμενους σταθμούς, αλλά η πωλήσιμη παραγωγή μπορεί να περιοριστεί από τη μεικτή ζήτηση τήγματος, την ψύξη, το κούρεμα, τη δοκιμή, τη διακοπή ή την απόρριψη. Επαληθεύστε το μηχάνημα με το πραγματικό προϊόν και υλικό.
Είναι ένα μηχάνημα διπλής στάθμης το ίδιο με το μηχάνημα διπλής κεφαλής;
Όχι. Ο αριθμός σταθμών περιγράφει τις θέσεις καλουπιού και σφιγκτήρα. Η μέτρηση κεφαλών περιγράφει πόσα παριζόνια εξωθούνται για ένα συμβάν καλουπώματος. Ένα μηχάνημα μπορεί να συνδυάσει δύο σταθμούς με μία ή περισσότερες πρίζες.
Μπορούν οι δύο σταθμοί να λειτουργήσουν διαφορετικά καλούπια;
Μην υποθέτετε ότι μπορούν να εκτελούν άσχετα προϊόντα αποτελεσματικά. Οι σταθμοί μοιράζονται τις συνθήκες εξώθησης και διεργασίας, επομένως η μάζα του προϊόντος, ο συγχρονισμός, η ψύξη και η κατάντη εργασία πρέπει να είναι συμβατά. Επιβεβαιώστε την ακριβή διάταξη κατά τη διάρκεια της μηχανικής.
Να επιλέξω μονό ή διπλό σταθμό για δοχεία 5L;
Ο όγκος του κοντέινερ προσδιορίζει μόνο την πλατφόρμα. Επιλέξτε τον αριθμό σταθμών από την επαληθευμένη ζήτηση καλών ανταλλακτικών, το βάρος του προϊόντος, το μήκος λειτουργίας, το σχέδιο καλουπιού και κεφαλής μήτρας, τα διαθέσιμα βοηθητικά προγράμματα, τη διάταξη του εργοστασίου και τη χωρητικότητα κατάντη.
Πώς πρέπει να υπολογίζεται η απόδοση της μηχανής χύτευσης με εμφύσηση;
Χρησιμοποιήστε τα συμβάντα καλουπώματος ανά ώρα πολλαπλασιαζόμενα επί μέρη ανά συμβάν και το αποδεκτό κλάσμα. Ελέγξτε το αποτέλεσμα σε σχέση με τη μεικτή ζήτηση τήξης, την ψύξη και κάθε βήμα προς τα κάτω. Μην χρησιμοποιείτε τον κύκλο στεγνώματος μόνο ως παραγωγή παραγωγής.
Ποιες πληροφορίες απαιτούνται για μια προσφορά ενός έναντι διπλού σταθμού;
Παρέχετε το σχέδιο ανταλλακτικών, την ποιότητα υλικού, την τελειωμένη και ακαθάριστη μάζα, απαιτήσεις τοίχου και ποιότητας, στόχο για καλά εξαρτήματα, σχέδιο SKU, ιδέα καλουπιού και κοιλότητας, βοηθητικά προγράμματα, διάταξη και εξοπλισμό κατάντη.